ຖັງ screw extruder ແກ່ຍາວເປັນເງື່ອນໄຂຂອງມັນເຮັດໃຫ້ສາຍສາມາດຕອບສະຫນອງຜົນຜະລິດທີ່ກໍານົດໄວ້ແລະຄຸນນະພາບຜະລິດຕະພັນພາຍໃນປ່ອງຢ້ຽມຂະບວນການທີ່ຍອມຮັບໄດ້. Resin, fillers, contamination, geometry and operating load ປ່ຽນແປງຊີວິດການບໍລິການນັ້ນ, ສະນັ້ນການປະເມີນອາຍຸປະຕິທິນຕ້ອງການເງື່ອນໄຂເຫຼົ່ານັ້ນທີ່ຕິດຄັດມາ. ສໍາລັບສາຍທີ່ກໍາລັງຜະລິດຢູ່ແລ້ວ, ວັດແທກ screw ແລະ barrel ໃນສະຖານທີ່ເຮັດຊ້ໍາໄດ້, ຄິດໄລ່ອັດຕາການສວມໃສ່ທີ່ຜ່ານມາ, ແລະນໍາໃຊ້ມັນກັບແນວໂນ້ມການຜະລິດເພື່ອວາງແຜນການກວດກາແລະການທົດແທນຕໍ່ໄປ.
- ຕິດຕາມເວລາປະຕິບັດງານແລະການປ່ຽນແປງຮູບແບບ, ບໍ່ແມ່ນວັນທີຕິດຕັ້ງຢ່າງດຽວ.
- ການວັດແທກທັງສອງພາກສ່ວນ: screw flight wear ແລະ barrel bore wear ຂະຫຍາຍການເກັບກູ້ດຽວກັນ.
- ປຽບທຽບຜົນຜະລິດຕໍ່ rpm, ອຸນຫະພູມ melt ແລະຄຸນນະພາບຕໍ່ກັບການດໍາເນີນການອ້າງອີງທີ່ຫມັ້ນຄົງ.
- ຄາດຄະເນຂອບເຂດຈໍາກັດການວາງແຜນສະເພາະເຄື່ອງຈັກ, ຫຼັງຈາກນັ້ນໃຫ້ເວລາສໍາລັບການຈັດຊື້ແລະການຕິດຕັ້ງ.
- ປະເມີນຄືນການຄາດຄະເນຫຼັງຈາກການປ່ຽນແປງວັດສະດຸ, ເລັ່ງການສວມໃສ່ຫຼືຄວາມເສຍຫາຍທີ່ບໍ່ຄາດຄິດ.
1. ຊີວິດການບໍລິການຫມາຍຄວາມວ່າແນວໃດຢູ່ໃນເສັ້ນ extrusion ຂອງທ່ານ?
ສະກູຍັງສາມາດຫມຸນໄດ້ຫຼັງຈາກທີ່ມັນຢຸດເຊົາເປັນປະໂຫຍດສໍາລັບຜະລິດຕະພັນສະເພາະໃດຫນຶ່ງ. ເສັ້ນທີ່ສ້າງຮູບເງົາ ຫຼືໂປຣໄຟລ໌ທີ່ຕ້ອງການອາດຈະສູນເສຍໜ້າຈໍຂະບວນການທີ່ຍອມຮັບໄດ້ກ່ອນທີ່ຮາດແວຈະຮອດຂີດຈຳກັດດ້ານໂຄງສ້າງ. ໃນທາງກົງກັນຂ້າມ, ການປ່ຽນຊຸດສຽງພຽງແຕ່ເນື່ອງຈາກວ່າມັນຮອດວັນຄົບຮອບສາມາດທໍາລາຍຄວາມສາມາດໃນການໃຊ້ໄດ້.
ແຍກການຕັດສິນໃຈອອກເປັນສາມຄໍາຖາມ. ຮາດແວຍັງຄົງຢູ່ໃນຂອບເຂດຂອບເຂດ ແລະເງື່ອນໄຂທີ່ອະນຸມັດບໍ? ຂະບວນການສາມາດເຮັດໃຫ້ຜະລິດຕະພັນທີ່ຍອມຮັບໄດ້ໃນອັດຕາທີ່ກໍານົດໄວ້ບໍ? ການດໍາເນີນງານຢ່າງຕໍ່ເນື່ອງມີຄ່າໃຊ້ຈ່າຍຫຼາຍກ່ວາການແຊກແຊງທີ່ວາງແຜນບໍ? ອັນທີໜຶ່ງກ່ຽວຂ້ອງເຖິງພາກສ່ວນ, ອັນທີສອງກ່ຽວກັບຜະລິດຕະພັນ, ແລະທີສາມກ່ຽວກັບການວາງແຜນການຜະລິດ. ການຄາດຄະເນຊີວິດແມ່ນບໍ່ຄົບຖ້ວນເວັ້ນເສຍແຕ່ຈະບອກວ່າຈຸດສຸດທ້າຍທີ່ມັນຄາດຄະເນ.
ບັນທຶກຫນ້າທີ່ຢູ່ຫລັງຕົວເລກ
ຮັກສາວັນທີຕິດຕັ້ງ, ແຕ່ຍັງບັນທຶກຊົ່ວໂມງພາຍໃຕ້ການຜະລິດ, ວັດສະດຸປະມວນຜົນແລະປະຫວັດການສ້າງ. ເວລາຫວ່າງບໍ່ຄືກັບເວລາປະມວນຜົນ. ໂຕນທີ່ປຸງແຕ່ງໃຫ້ບໍລິບົດ, ແຕ່ບໍ່ສາມາດເຮັດໃຫ້ທາດປະສົມຕ່າງໆ ຫຼືການກຳນົດຄ່າເຄື່ອງຈັກສາມາດປຽບທຽບໄດ້ໂດຍກົງ.
| ບັນທຶກ | ເປັນຫຍັງມັນຢູ່ໃນການປະເມີນຊີວິດ |
|---|---|
| Screw ແລະ barrel ກໍານົດຕົວຕົນ | ປ້ອງກັນບໍ່ໃຫ້ປະວັດການປະສົມຫຼັງຈາກ swaps ຫຼືສ້າງໃຫມ່ |
| ຊົ່ວໂມງປະຕິບັດການ | ກໍານົດໄລຍະຫ່າງລະຫວ່າງການກວດກາ |
| ຢາງ, ປະເພດ filler ແລະການໂຫຼດ | ອະທິບາຍການປ່ຽນແປງໃນສະພາບແວດລ້ອມສວມໃສ່ |
| Regrind ແຫຼ່ງແລະອັດຕາສ່ວນ | ກໍານົດການປ່ຽນແປງຂອງການປົນເປື້ອນແລະຄວາມສອດຄ່ອງຂອງອາຫານ |
| ຜົນຜະລິດ, rpm ແລະອຸນຫະພູມ melt ຕົວຈິງ | ສະແດງໃຫ້ເຫັນການໂຫຼດແລະການປະຕິບັດທີ່ກ່ຽວຂ້ອງກັບການບັນທຶກ |
| ການວັດແທກເງື່ອນໄຂໃຫມ່ແລະຂອບເຂດຈໍາກັດທີ່ໄດ້ຮັບການອະນຸມັດ | ກໍານົດສິ່ງທີ່ມີການປ່ຽນແປງແລະສິ່ງທີ່ຕ້ອງດໍາເນີນການ |
ປະສົບການຂອງຜູ້ສະຫນອງໃນຫນ້າທີ່ທີ່ສອດຄ່ອງກັນຢ່າງໃກ້ຊິດສາມາດຊ່ວຍກໍານົດແຜນການກວດກາເບື້ອງຕົ້ນ. ຮ້ອງຂໍໃຫ້ມີການສ້າງອົງປະກອບ, ຊົ່ວໂມງແລະເງື່ອນໄຂການຍອມຮັບທີ່ຢູ່ເບື້ອງຫຼັງປະສົບການນັ້ນ. ເມື່ອການວັດແທກຂອງທ່ານເອງມີຢູ່, ໃຊ້ພວກມັນເພື່ອປັບປຸງແຜນການແທນທີ່ຈະປະຕິບັດໄລຍະການທົດແທນຂອງພືດຊະນິດອື່ນເປັນກົດລະບຽບຄົງທີ່.
2. ເງື່ອນໄຂໃດທີ່ປ່ຽນແປງອັດຕາການສວມໃສ່?
ຊື່ໂພລີເມີຢ່າງດຽວບໍ່ໄດ້ອະທິບາຍເຖິງວຽກ. PP ແລະ PP ທໍາມະຊາດທີ່ບັນຈຸແຮ່ທາດແມ່ນຫນ້າທີ່ສວມໃສ່ທີ່ແຕກຕ່າງກັນ. ປະເພດຂອງ filler, ການໂຫຼດ, ລັກສະນະອະນຸພາກແລະບັນຫາການປົນເປື້ອນຄຽງຄູ່ກັບຢາງ. ດັ່ງນັ້ນ, ການປ່ຽນແປງວັດສະດຸຄວນຈະປາກົດຢູ່ໃນບັນທຶກການບໍາລຸງຮັກສາ, ເຖິງແມ່ນວ່າໃນເວລາທີ່ຮູບແບບເຄື່ອງຈັກແລະຄວາມໄວຂອງສະກູບໍ່ປ່ຽນແປງ.
Jeff Kuhman ຂອງການວິເຄາະຊີວິດຂອງ screw ແລະ barrelຈໍາແນກການສວມໃສ່ abrasive, ການໂຈມຕີ corrosive ແລະການສວມໃສ່ກາວໂລຫະ. ມັນຍັງເວົ້າເຖິງການເຊື່ອມຂອງແຂງເມື່ອສ່ວນທີ່ລະລາຍບໍ່ສາມາດຈັດການກັບວັດສະດຸທີ່ສົ່ງໃຫ້ມັນ. ກົນໄກເຫຼົ່ານີ້ຮຽກຮ້ອງໃຫ້ມີການປະຕິບັດການແກ້ໄຂທີ່ແຕກຕ່າງກັນ. ພື້ນຜິວທີ່ແຂງກວ່າຢ່າງດຽວຈະບໍ່ແກ້ໄຂເລຂາຄະນິດທີ່ບໍ່ກົງກັນ ຫຼືບັນຫາການຈັດຮຽງຂອງເຄື່ອງຈັກ.
ກໍານົດຫນ້າດິນທີ່ເຮັດວຽກ, ບໍ່ພຽງແຕ່ເຫຼັກພື້ນຖານ
EJS ໃຊ້ PTA hardfacing ສໍາລັບ screws bimetallic ແລະການຫລໍ່ centrifugal ສໍາລັບ linings barrel bimetallic. ໄດ້ຂໍ້ມູນຈໍາເພາະຂອງຜະລິດຕະພັນ bimetallic EJSຈໍາແນກຄວາມຫນາຂອງໂລຫະປະສົມສໍາເລັດຮູບດັ່ງຕໍ່ໄປນີ້:
| ອົງປະກອບ | ລາຍຊື່ໂລຫະປະສົມທີ່ເຮັດວຽກ | ຄວາມຫນາຂອງໂລຫະປະສົມທີ່ລະບຸໄວ້ |
|---|---|---|
| Screw hardfacing | Ni60, Colmonoy 56, Colmonoy 83 | 1.0 ຫາ 1.5 ມມ |
| ຝາຖັງ | EJS01 | 2.0 ຫາ 3.0 ມມ |
| ຝາຖັງ | EJS02, EJS03, EJS04 | 1.5 ຫາ 2.0 ມມ |
ເຫຼົ່ານີ້ແມ່ນສະເພາະການກໍ່ສ້າງ, ບໍ່ອະນຸຍາດໃຫ້ໃສ່ຫຼືຮັບປະກັນຊົ່ວໂມງແລ່ນ. ສາຍດັ່ງກ່າວອາດຈະສູນເສຍປະສິດທິພາບການສູບນ້ໍາທີ່ຍອມຮັບໄດ້ໃນຂະນະທີ່ອຸປະກອນປ້ອງກັນຢ່າງຫຼວງຫຼາຍຍັງຄົງຢູ່. ການແບ່ງຄວາມຫນາຂອງຊັ້ນໂດຍອັດຕາການສວມໃສ່ທີ່ສົມມຸດຕິຖານບໍ່ໄດ້ກໍານົດຊີວິດການບໍລິການທີ່ເປັນປະໂຫຍດ.

ຈັບຄູ່ການຕອບສະຫນອງຕໍ່ຄວາມເສຍຫາຍ
ການສູນເສຍຢ່າງຕໍ່ເນື່ອງຂອງອຸປະກອນການບິນຮຽກຮ້ອງໃຫ້ມີການປະເມີນທີ່ແຕກຕ່າງກັນຈາກການໃຫ້ຄະແນນທີ່ໂດດດ່ຽວ, pitting ຫຼືເງິນຝາກເສຍຫາຍ. ບັນທຶກບ່ອນທີ່ຄວາມເສຍຫາຍເກີດຂຶ້ນແລະຮູບແບບໃດແລ່ນກ່ອນທີ່ມັນຈະປາກົດ. ສໍາລັບຖັງຍາວ, ປະກອບມີການຈັດຕໍາແຫນ່ງແລະເງື່ອນໄຂການສະຫນັບສະຫນູນໃນການສືບສວນແທນທີ່ຈະສົມມຸດວ່າການສວມໃສ່ທີ່ບໍ່ສະເຫມີກັນພິສູດວ່າໂລຫະປະສົມແມ່ນຜິດພາດ.
ໃຊ້ຄູ່ມືວັດສະດຸ screw ແລະ barrelສໍາລັບການຄັດເລືອກວັດສະດຸແລະການປຽບທຽບ nitrided ກັບ bimetallicສໍາລັບທາງເລືອກໃນການກໍ່ສ້າງ. ຮັກສາການປະເມີນຊີວິດທີ່ສຸມໃສ່ສິ່ງທີ່ພາກສ່ວນທີ່ຕິດຕັ້ງກໍາລັງເຮັດ.
3. ບັນຫາການສວມໃສ່ screw Extruder: ສິ່ງທີ່ປ່ຽນແປງກ່ອນທີ່ຈະລົ້ມເຫລວ?
ສາຍສາມາດຖືຜົນຜະລິດປົກກະຕິຂອງມັນໃນຂະນະທີ່ຜູ້ປະກອບການຄ່ອຍໆເພີ່ມຄວາມໄວຂອງສະກູເພື່ອຊົດເຊີຍ. ການເບິ່ງກິໂລກຣາມຕໍ່ຊົ່ວໂມງຢ່າງດຽວສາມາດພາດການປ່ຽນແປງນັ້ນ. Mark Spalding ແລະ Timothy Womer ກໍານົດອັດຕາສະເພາະເປັນຜົນຜະລິດແບ່ງອອກໂດຍຄວາມໄວຂອງ screw ໃນຂອງພວກເຂົາການວິເຄາະການສວມໃສ່ດຽວ, ແລະອະທິບາຍວິທີການຊົດເຊີຍຄວາມໄວສາມາດມາພ້ອມກັບອຸນຫະພູມທີ່ສູງຂຶ້ນ.
ປຽບທຽບສະພາບການຜະລິດຊ້ຳ
ບັນທຶກຜົນຜະລິດສະເພາະເປັນ(kg/h) / rpm. ການຫຼຸດລົງສົມຄວນໄດ້ຮັບການສືບສວນໃນເວລາທີ່ການສ້າງຮູບແບບ, ຮູບແບບການໃຫ້ອາຫານແລະເງື່ອນໄຂຂອງນ້ໍາລົງແມ່ນປຽບທຽບ. ມັນບໍ່ແມ່ນການວັດແທກການສວມໃສ່ດ້ວຍຕົວມັນເອງ. ການປ່ຽນແປງຂອງຄວາມຫນືດຂອງຢາງ, ການໃຫ້ອາຫານຫຼືສະພາບຫນ້າຈໍສາມາດປ່ຽນແປງການປະຕິບັດໂດຍບໍ່ມີການສູນເສຍທີ່ສອດຄ້ອງກັນຂອງໂລຫະ.
| ການສັງເກດການຜະລິດ | ກວດເບິ່ງກ່ອນທີ່ຈະສະແດງໃຫ້ເຫັນວ່າມັນໃສ່ |
|---|---|
| ຕ້ອງການ rpm ເພີ່ມເຕີມສໍາລັບຜົນຜະລິດທີ່ຜ່ານມາ | ການສ້າງ, ຄວາມສອດຄ່ອງຂອງອາຫານ, ຄວາມຕ້ອງການຄວາມກົດດັນແລະການຕັ້ງຄ່າທີ່ຜ່ານມາ |
| ອຸນຫະພູມທີ່ແທ້ຈິງທີ່ສູງຂຶ້ນ | ຄວາມຫນ້າເຊື່ອຖືຂອງເຊັນເຊີ, ການດໍາເນີນງານຄວາມຮ້ອນ / ຄວາມເຢັນແລະການປ່ຽນແປງຄວາມໄວ |
| ຄວາມບໍ່ສະຖຽນລະພາບຂອງຄວາມກົດດັນ | ການໃຫ້ອາຫານ, ສະພາບຫນ້າຈໍ, ການຈໍາກັດການຕາຍແລະການຄວບຄຸມອຸນຫະພູມ |
| ຈຸດດ່າງດໍາ, gels ຫຼື unmelt | ເງິນຝາກ, ເງື່ອນໄຂທີ່ຢູ່ອາໄສ, ການປ່ຽນແປງວັດສະດຸແລະການປະຕິບັດການລະລາຍ |
| ພະລັງງານທີ່ສູງຂຶ້ນຕໍ່ຫົວຫນ່ວຍຂອງຜະລິດຕະພັນທີ່ດີ | ຜົນຜະລິດ, ການຂູດ, ຂອບເຂດການວັດແທກແລະການປັບການປະຕິບັດ |
ໃຊ້ການດໍາເນີນການອ້າງອີງທີ່ມີການຜະລິດທີ່ຫມັ້ນຄົງແລະຄຸນນະພາບທີ່ຍອມຮັບໄດ້. ປະຫຍັດຜົນຜະລິດ, rpm, ອຸນຫະພູມ melt ຕົວຈິງ, ຄວາມກົດດັນຫົວແລະອັດຕາການປະຕິເສດ. ຖ້າທ່ານບັນທຶກພະລັງງານ, ກໍານົດວ່າມັນກວມເອົາ extruder ຫຼືເສັ້ນທັງຫມົດ, ແລະຮັກສາຂອບເຂດນັ້ນບໍ່ປ່ຽນແປງ. ການປະສົມພະລັງງານທັງໝົດດ້ວຍການອ່ານແບບ extruder ເທົ່ານັ້ນເຮັດໃຫ້ເກີດທ່າອ່ຽງທີ່ເຂົ້າໃຈຜິດ.
ຮັກສາປະຫວັດການປັບຕົວສັ້ນໄວ້ຂ້າງການອ່ານ. ແນວໂນ້ມທີ່ປະກອບມາຈາກການຕັ້ງຄ່າຂັ້ນສຸດທ້າຍບໍ່ສາມາດສະແດງໃຫ້ເຫັນວ່າຜູ້ປະຕິບັດການຕ້ອງແຊກແຊງເລື້ອຍໆສໍ່າໃດ. Kuhman ອະທິບາຍວິທີການຊົດເຊີຍຂະບວນການທີ່ເພີ່ມຂຶ້ນສາມາດປົກປິດການເສື່ອມສະພາບຈົນກ່ວາຜົນຜະລິດຫຼືຄຸນນະພາບກາຍເປັນທີ່ຍອມຮັບບໍ່ໄດ້. ນັ້ນແມ່ນເຫດຜົນທີ່ຈະສືບສວນໃນຕອນຕົ້ນ, ບໍ່ແມ່ນຫຼັກຖານວ່າທຸກໆການແລ່ນທີ່ຫຍຸ້ງຍາກຕ້ອງການພາກສ່ວນໃຫມ່.
ການປ່ຽນແປງຢ່າງຕໍ່ເນື່ອງຫຼັງຈາກການກວດສອບຂະບວນການຂັ້ນພື້ນຖານເຮັດໃຫ້ການກວດສອບຂະຫນາດທີ່ວາງແຜນໄວ້. ການຂັດ, ການຕິດຕໍ່ໂລຫະທີ່ສົງໃສຫຼືຊິ້ນໂລຫະຮຽກຮ້ອງໃຫ້ມີການປະຕິບັດທັນທີພາຍໃຕ້ຂັ້ນຕອນຄວາມປອດໄພຂອງເຄື່ອງຈັກ; ຢ່າລໍຖ້າວັນທີກວດກາທີ່ສະດວກຫຼືກໍານົດຂອບເຂດຊີວິດທີ່ຄິດໄລ່.
4. ການວັດແທກການສວມໃສ່ຖັງ: ກວດເບິ່ງທັງສອງພາກສ່ວນຢູ່ສະຖານທີ່ທີ່ກົງກັນ
ວັດແທກການບິນນອກເສັ້ນຜ່າສູນກາງ, ຫຼື OD, ແລະຖັງພາຍໃນເສັ້ນຜ່າສູນກາງ, ຫຼື ID, ຢູ່ສະຖານີແກນທີ່ສອດຄ້ອງກັນ. ການປຽບທຽບການອ່ານສະກູທີ່ນ້ອຍທີ່ສຸດກັບການອ່ານຖັງທີ່ບໍ່ກ່ຽວຂ້ອງບໍ່ໄດ້ອະທິບາຍເຖິງຄວາມເໝາະສົມຂອງທັງສອງບ່ອນ. ໃຫ້ແຕ່ລະສະຖານີໄລຍະຫ່າງຈາກ datum ທີ່ກໍານົດໄວ້ເພື່ອໃຫ້ນັກວິຊາການໃນພາຍຫລັງສາມາດຊອກຫາມັນອີກເທື່ອຫນຶ່ງ.
ຄູ່ມືການປ້ອງກັນ - ບໍາລຸງຮັກສາຂອງ Reiloyອະທິບາຍການວັດແທກທີ່ສະອາດ, ເຮັດຄວາມເຢັນໂດຍໃຊ້ເຄື່ອງວັດແທກເຈາະຖັງ ແລະອຸປະກອນວັດແທກສະກູ-OD ທີ່ເໝາະສົມ, ພ້ອມກັບບັນທຶກການກວດສອບແຍກຕ່າງຫາກ. ເລືອກອຸປະກອນການປັບທຽບແລະວິທີການທີ່ເຫມາະສົມກັບເລຂາຄະນິດອົງປະກອບ. ບັນທຶກອຸນຫະພູມການກວດສອບ, ທິດທາງເປັນລ່ຽມແລະການເຮັດເລື້ມຄືນທີ່ມີຂະຫນາດ.
ຮັກສາການເກັບກູ້ radial ແລະ diametral ແຍກຕ່າງຫາກ
ໃນສະຖານີທີ່ສອດຄ້ອງກັນ, ສໍາລັບການຄິດໄລ່ຊອງຈົດຫມາຍ:
- Diametral clearance = barrel ID ລົບ screw flight OD.
- Radial clearance = ການຕັດຜ່ານເສັ້ນຜ່າສູນກາງແບ່ງອອກດ້ວຍ 2.
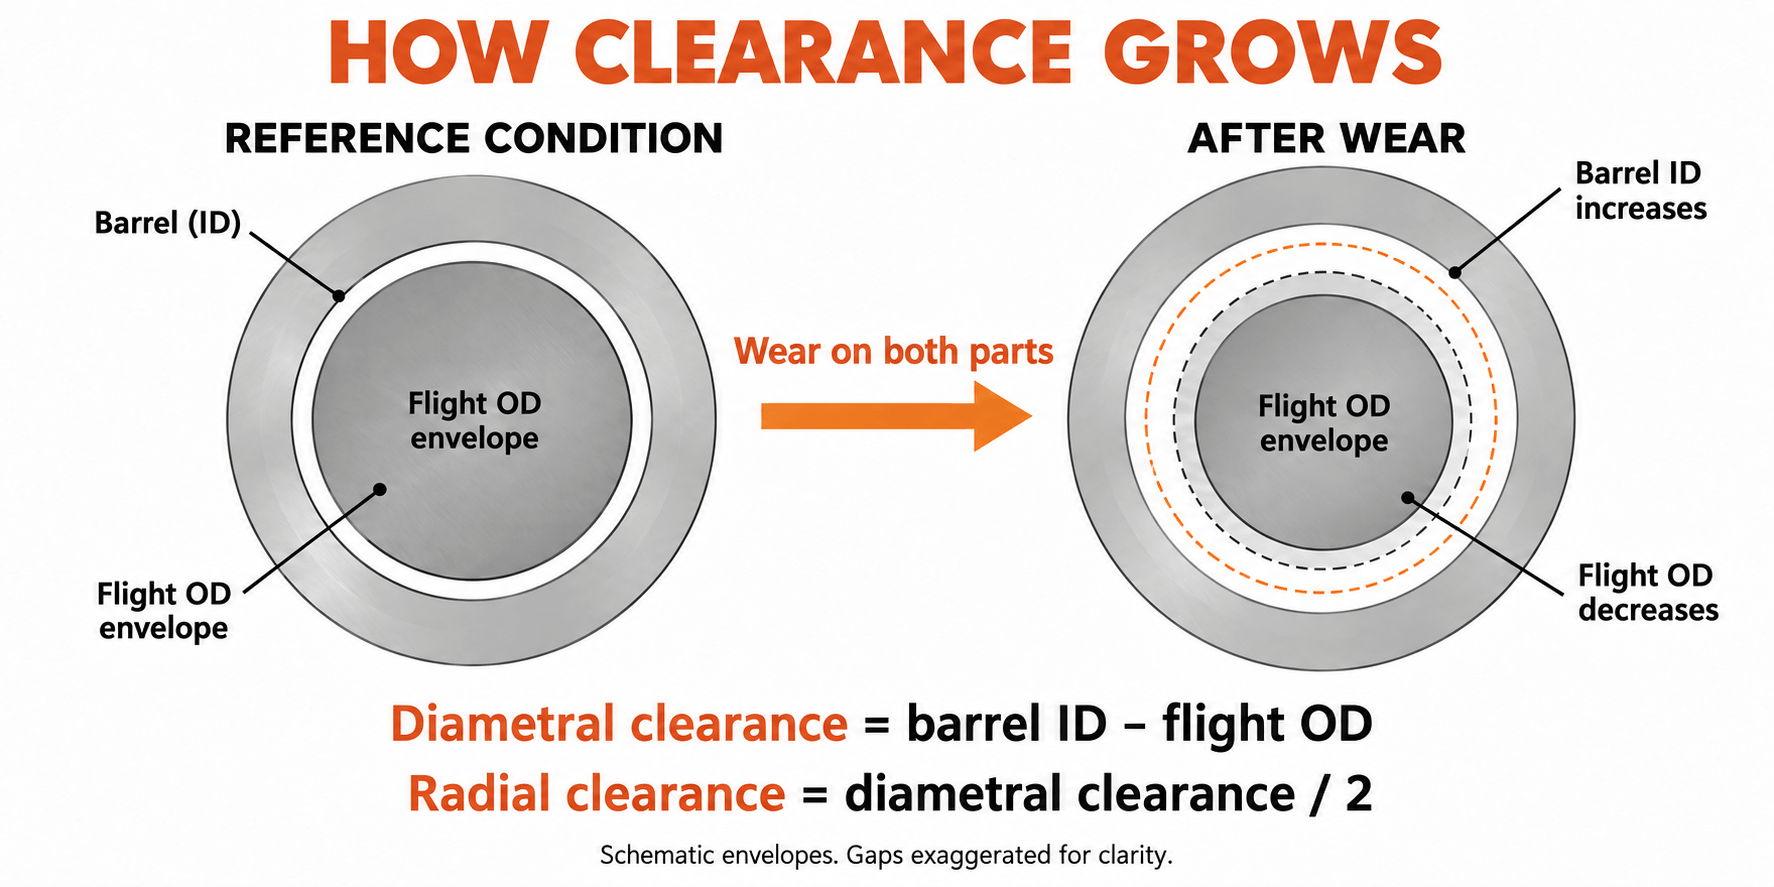
ຮັກສາໜ່ວຍງານ ແລະ ສົນທິສັນຍາເກັບກູ້ໃນທຸກໆບົດລາຍງານ. ການຫຼຸດຜ່ອນ OD ຂອງ 0.10 ມມສະແດງເຖິງການສູນເສຍການບິນ radial ຂອງ 0.05 ມມ. ຄວາມສັບສົນຂອງປະລິມານເຫຼົ່ານີ້ປ່ຽນແປງການນຸ່ງຖືທີ່ຖືກຕີຄວາມຫມາຍໂດຍປັດໃຈສອງ.
ສິ່ງທີ່ພວກເຮົາວັດແທກໃນໂຄງການທົດແທນ 90 ມມ
ໃນໂຄງການທົດແທນ EJS ສໍາລັບການປຸງແຕ່ງ extruder 90 mm ນາມສະກຸນດຽວ PP ກັບ 30 wt% calcium carbonate, ການຮ້ອງຂໍເບື້ອງຕົ້ນຂອງລູກຄ້າແມ່ນຄວາມແຂງສູງກວ່າ. ພວກເຮົາໄດ້ທົບທວນຄືນການສ້າງຮູບແບບທີ່ສົມບູນ, ຮູບແຕ້ມຕົ້ນສະບັບແລະຂະຫນາດສ່ວນເກົ່າກ່ອນທີ່ຈະລະບຸການທົດແທນ. ພວກເຮົາຍັງໄດ້ຈັບຄູ່ສະຖານີວັດແທກສະກູແລະຖັງຕາມແກນ.
ຢູ່ທີ່ສະຖານີວັດແທກຫນຶ່ງ, OD ການບິນເກົ່າແມ່ນ 89.65 ມມແລະ ID ຖັງແມ່ນ 90.25 ມມ. ຄວາມແຕກຕ່າງຂອງເສັ້ນຜ່າສູນກາງແມ່ນ 0.60 ມມ, ເຮັດໃຫ້ການເກັບກູ້ radial ເຢັນຂອງ 0.30 ມມ. ການເບິ່ງສະກູຢ່າງດຽວຈະເຮັດໃຫ້ເຄິ່ງຫນຶ່ງຂອງຄໍາຖາມທີ່ເຫມາະສົມບໍ່ມີຄໍາຕອບ: ເຈາະຖັງແມ່ນສ່ວນຫນຶ່ງຂອງເງື່ອນໄຂທີ່ວັດແທກເຊັ່ນກັນ.
ຂໍ້ມູນຈໍາເພາະຂອງການທົດແທນໄດ້ນໍາໃຊ້ສະກູ 38CrMoAlA ທີ່ມີການແຂງຂອງການບິນ Colmonoy 83 ແລະຮ່າງກາຍຖັງ 42CrMo ທີ່ມີສາຍ EJS04. ຢູ່ທີ່ສະຖານີທີ່ສອດຄ້ອງກັນນັ້ນ, ການບິນໃຫມ່ OD ແມ່ນ 89.95 ມມແລະ barrel ID ແມ່ນ 90.15 ມມ. ຄວາມແຕກຕ່າງຂອງພວກມັນແມ່ນ 0.20 ມມ, ເຮັດໃຫ້ການເກັບກູ້ radial ເຢັນ 0.10 ມມທີ່ລະບຸໄວ້ໃນຮູບແຕ້ມ.
| ການວັດແທກພາກການວັດແທກ | ພາກສ່ວນເກົ່າ | ພາກສ່ວນທົດແທນ |
|---|---|---|
| ຖ້ຽວບິນ OD | 89.65 ມມ | 89.95 ມມ |
| Barrel ID | 90.25 ມມ | 90.15 ມມ |
| ການເກັບກູ້ເສັ້ນຜ່າສູນກາງ | 0.60 ມມ | 0.20 ມມ |
| ການເກັບກູ້ radial ເຢັນ | 0.30 ມມ | 0.10 ມມ |
ພວກເຮົາໄດ້ຟື້ນຟູຄວາມເຫມາະທີ່ກໍານົດໄວ້ໃນສະຖານີນັ້ນ, ການຫຼຸດຜ່ອນ radial clearance ຂອງ 0.20 mm. ສະຖານີອື່ນໆແລະການໂຕ້ຕອບເຄື່ອງຈັກຮຽກຮ້ອງໃຫ້ມີການກວດສອບຂອງຕົນເອງ. ການແຕ້ມຮູບແຍກ screw ແລະ barrel ອຸປະກອນການ, ເຂດປ້ອງກັນແລະຄວາມຕ້ອງການກວດກາ, ສະນັ້ນການຕັດສິນໃຈທົດແທນທີ່ກ່ຽວຂ້ອງກັບເລຂາຄະນິດເຊັ່ນດຽວກັນກັບຄວາມແຂງ. ນີ້ແມ່ນລະບຽບວິໄນການວັດແທກທີ່ຕ້ອງການການປະເມີນຊີວິດທີ່ເປັນປະໂຫຍດກ່ອນທີ່ມັນຈະສາມາດເຮັດໃຫ້ການອ່ານຊ້ໍາກັນເປັນແນວໂນ້ມ.
ບັນຊີສໍາລັບການນຸ່ງເສື້ອ nonuniform
ວັດແທກມຸມຫຼາຍມຸມຢູ່ແຕ່ລະພາກສ່ວນຂ້າມຖັງ ແລະຮັກສາການອ່ານແຕ່ລະອັນ, ລວມທັງຮູບໄຂ່. ການເກັບກູ້ວົງວຽນທີ່ຄິດໄລ່ບໍ່ໄດ້ອະທິບາຍຢ່າງເຕັມສ່ວນຄວາມເສຍຫາຍດ້ານຫນຶ່ງ, runout ຫຼືເຈາະບິດເບືອນ. ສໍາລັບ screws ຄູ່ແຝດ, ການກວດສອບຍັງຕ້ອງແກ້ໄຂເລຂາຄະນິດຄູ່ແຝດແລະ intermeshing ຂອງ OEM; ສູດມົນແບບດຽວບໍ່ສາມາດທົດແທນການປະເມີນນັ້ນໄດ້.
ປະຕິບັດຕາມຂັ້ນຕອນການໂດດດ່ຽວຂອງຜູ້ຜະລິດເຄື່ອງ, ການປ່ອຍຄວາມກົດດັນ, ການຈັດການແລະການໂຍກຍ້າຍ. ມີບຸກຄະລາກອນທີ່ມີຄຸນນະພາບສະຫນັບສະຫນູນແລະກວດກາພາກສ່ວນ. ບົດລາຍງານການສວມໃສ່ບໍ່ຄວນຂຶ້ນກັບການທໍາຄວາມສະອາດທີ່ທໍາລາຍ, ການເຂົ້າເຖິງ improvised ຫຼືການຍົກທີ່ບໍ່ສະຫນັບສະຫນູນ.
5. ຄິດໄລ່ອັດຕາການສວມໃສ່ຈາກການກວດກາຄືນ
ການກວດກາຫນຶ່ງກໍານົດຂະຫນາດໃນປະຈຸບັນ. ສອງການກວດສອບປຽບທຽບສ້າງອັດຕາໄລຍະຫ່າງ. ການກວດກາເພີ່ມເຕີມສະແດງໃຫ້ເຫັນວ່າອັດຕານັ້ນມີການປ່ຽນແປງຫຼືບໍ່. ໃຊ້ຊົ່ວໂມງທີ່ສະສົມໂດຍອົງປະກອບດຽວກັນທີ່ກໍານົດໄວ້ລະຫວ່າງການກວດກາ, ບໍ່ແມ່ນອາຍຸທັງຫມົດຂອງເຄື່ອງຫຼືສ່ວນປະສົມຂອງອາໄຫຼ່ທີ່ແຕກຕ່າງກັນ.
ສໍາລັບແຕ່ລະສະຖານີ, ຄິດໄລ່ການຂະຫຍາຍຕົວຂອງ radial-clearance ໃນ mm ຕໍ່ 1,000 ຊົ່ວໂມງປະຕິບັດການ:
ອັດຕາການ = (ການເກັບກູ້ radial ໃນປະຈຸບັນ - ການເກັບກູ້ radial ຜ່ານມາ) / ຊົ່ວໂມງລະຫວ່າງການກວດກາ × 1,000
ນີ້ແມ່ນອັດຕາການເກັບກູ້ການຂະຫຍາຍຕົວລວມ. ເພື່ອເບິ່ງວ່າອົງປະກອບໃດປະກອບສ່ວນ, ຄິດໄລ່ການສູນເສຍ radial ຂອງ screw ເປັນ(OD ທີ່ຜ່ານມາ - OD ປັດຈຸບັນ) / 2ແລະການຂະຫຍາຍຕົວ radial ຂອງຖັງເປັນ(ID ປະຈຸບັນ - ID ທີ່ຜ່ານມາ) / 2. ໃນເວລາທີ່ສະຖານທີ່, ປະຖົມນິເທດແລະເງື່ອນໄຂການກວດກາກົງກັນ, ທັງສອງການປ່ຽນແປງລວມກັບການເກັບກູ້ເພີ່ມຂຶ້ນ.
ອ່ານໄລຍະເວລາທີ່ຜ່ານມາແຍກຕ່າງຫາກ
ພິຈາລະນາບັນທຶກການກວດກາສົມມຸດຕິຖານສໍາລັບສະຖານີຊອງວົງມົນດຽວ. ຂະຫນາດເຫຼົ່ານີ້ອະທິບາຍການຄິດໄລ່; ພວກມັນບໍ່ແມ່ນຜົນລັບຂອງ EJS ທີ່ມີຊີວິດຊີວາຫຼືການຍອມຮັບສະເພາະ.
| ຊົ່ວໂມງນັບຕັ້ງແຕ່ການຕິດຕັ້ງ | ຖ້ຽວບິນ OD | Barrel ID | ການເກັບກູ້ radial | ໃຫ້ຄະແນນນັບຕັ້ງແຕ່ການອ່ານທີ່ຜ່ານມາ |
|---|---|---|---|---|
| 0 ຊມ | 99.95 ມມ | 100.15 ມມ | 0.10 ມມ | ພື້ນຖານ |
| 2,000 ຊມ | 99.90 ມມ | 100.18 ມມ | 0.14 ມມ | 0.02 ມມ/1,000ຊມ |
| 4,000 ຊມ | 99.82 ມມ | 100.22 ມມ | 0.20 ມມ | 0.03 ມມ/1,000ຊມ |
ຕະຫຼອດ 4,000 ຊົ່ວໂມງ, ສະເລ່ຍແມ່ນ 0.025 ມມ/1,000 ຊົ່ວໂມງ. ໄລຍະຫ່າງຫຼ້າສຸດແມ່ນໄວຂຶ້ນ, ຢູ່ 0.03 ມມ/1,000 ຊົ່ວໂມງ. ການໃຊ້ພຽງແຕ່ຄ່າສະເລ່ຍຕະຫຼອດຊີວິດຈະປົກປິດການປ່ຽນແປງນັ້ນ. ສືບສວນເຫດຜົນແລະນໍາໃຊ້ອັດຕາອະນຸລັກທີ່ຜ່ານມາທີ່ເຫມາະສົມສໍາລັບການວາງແຜນ.
ໄລຍະຫລ້າສຸດຍັງແຍກອອກເປັນ 0.04 ມມຂອງການສູນເສຍ radial screw ແລະ 0.02 ມມຂອງການຂະຫຍາຍຕົວ radial barrel. ຮ່ວມກັນພວກເຂົາອະທິບາຍເຖິງການເພີ່ມການເກັບກູ້ 0.06 ມມ. ນີ້ເຮັດໃຫ້ທີມງານບໍາລຸງຮັກສາມີຄໍາຖາມທີ່ເປັນປະໂຫຍດຫຼາຍກ່ວາອົງປະກອບໃດທີ່ມັກຈະໃສ່ກ່ອນ: ອົງປະກອບໃດທີ່ປະກອບສ່ວນໃນສາຍນີ້?
ປະຕິເສດແນວໂນ້ມທີ່ບໍ່ຖືກຕ້ອງກ່ອນທີ່ຈະຄາດຄະເນ
ການຫຼຸດຜ່ອນການເກັບກູ້ເລັກນ້ອຍທີ່ເຫັນໄດ້ຊັດເຈນບໍ່ໄດ້ຫມາຍຄວາມວ່າໂລຫະທີ່ສວມໃສ່ໄດ້ກັບຄືນມາ. ກວດສອບຕໍາແຫນ່ງການວັດແທກ, ອຸນຫະພູມ, ຄວາມສະອາດ, ການຕັ້ງຄ່າເຄື່ອງມືແລະການເຮັດວຽກເຮັດເລື້ມຄືນ. ຖ້າການປ່ຽນແປງຢູ່ໃນຄວາມບໍ່ແນ່ນອນຂອງວິທີການ, ລາຍງານວ່າມັນບໍ່ໄດ້ຮັບການແກ້ໄຂແທນທີ່ຈະຄິດໄລ່ຊີວິດທີ່ຍັງເຫຼືອທີ່ບໍ່ມີຂອບເຂດຫຼືລົບ.
ຮັກສາທ່າອ່ຽງຂອງແຕ່ລະສະຖານີແຍກຕ່າງຫາກ. ຄ່າສະເລ່ຍຕໍ່າໃນທົ່ວຄວາມຍາວທັງຫມົດສາມາດເຊື່ອງເຄື່ອງປະສົມທີ່ເສຍຫາຍ, ການຫັນປ່ຽນຫຼືສະຖານທີ່ປ່ອຍ. ບັນທຶກຮອຍແຕກ, pitting ແລະການສູນເສຍເງິນຝາກຄຽງຄູ່ກັບຂະຫນາດ; ເງື່ອນໄຂເຫຼົ່ານີ້ອາດຈະຮຽກຮ້ອງໃຫ້ມີການປະຕິບັດເຖິງແມ່ນວ່າໃນເວລາທີ່ການຄິດໄລ່ການຂະຫຍາຍຕົວການເກັບກູ້ເບິ່ງຄືວ່າເລັກນ້ອຍ.
6. ປ່ຽນອັດຕາການສວມໃສ່ເປັນແຜນການທົດແທນ
ອັດຕາການສວມໃສ່ຄາດການເວລາກັບເງື່ອນໄຂທີ່ລະບຸໄວ້ພຽງແຕ່ຖ້າເງື່ອນໄຂການດໍາເນີນງານຍັງຄົງສົມທຽບກັນຢ່າງສົມເຫດສົມຜົນ. ກ່ອນອື່ນ ໝົດ, ຕົກລົງກ່ຽວກັບຂອບເຂດ ຈຳ ກັດການວາງແຜນໂດຍໃຊ້ຂໍ້ ຈຳ ກັດການບໍລິການທີ່ສາມາດໃຊ້ໄດ້ຂອງ OEM, ເງື່ອນໄຂຂອງພາກສ່ວນແລະການປະຕິບັດຂະບວນການທີ່ສາຍຕ້ອງສົ່ງ. ຄວາມທົນທານຂອງພາກສ່ວນໃຫມ່ກໍານົດຄວາມເຫມາະສົມໃຫມ່; ມັນບໍ່ໄດ້ກໍານົດອັດຕະໂນມັດການເກັບກູ້ການບໍລິການສູງສຸດ.
ຄາດຄະເນຊົ່ວໂມງເຖິງຂີດຈຳກັດການວາງແຜນ
ເມື່ອອັດຕາສະແດງເປັນ mm/1,000 h:
ຄາດຄະເນຊົ່ວໂມງທີ່ຍັງເຫຼືອ = (ການວາງແຜນການເກັບກູ້ radial - ປັດຈຸບັນ radial clearance) / ອັດຕາທີ່ຜ່ານມາ × 1,000
ສືບຕໍ່ບັນທຶກສົມມຸດຕິຖານຂ້າງເທິງ. ສໍາລັບການຄິດໄລ່ນີ້, ສົມມຸດວ່າທີມງານວິສະວະກໍາໄດ້ເລືອກການເກັບກູ້ radial 0.30 ມມເປັນຈຸດສິ້ນສຸດການວາງແຜນຂອງມັນ. ມູນຄ່າປະຈຸບັນແມ່ນ 0.20 ມມ, ປ່ອຍໃຫ້ 0.10 ມມໄປຫາຈຸດສິ້ນສຸດນັ້ນ. ຢູ່ທີ່ 0.03 ມມ / 1,000 ຊົ່ວໂມງ, ການຄາດຄະເນແມ່ນປະມານ 3,300 ຊົ່ວໂມງປະຕິບັດການ. ຄ່າ 0.30 mm ແມ່ນສົມມຸດຕິຖານສໍາລັບຕົວຢ່າງນີ້, ບໍ່ແມ່ນຂອບເຂດການທົດແທນທົ່ວໄປ.
ຖ້າອັດຕາທີ່ຜ່ານມາເພີ່ມຂຶ້ນສອງເທົ່າເປັນ 0.06 ມມ/1,000 ຊົ່ວໂມງ, ເງິນອຸດໜູນດຽວກັນຈະໃຫ້ປະມານ 1,700 ຊົ່ວໂມງ. ເງິນອຸດໜູນອຸປະກອນທີ່ຍັງເຫຼືອບໍ່ມີການປ່ຽນແປງ; ເວລາທີ່ຄາດວ່າຈະໃຊ້ມັນ. ຜົນໄດ້ຮັບທັງສອງບໍ່ໄດ້ປ້ອງກັນຮອຍແຕກ, ຄວາມເສຍຫາຍຕິດຕໍ່ຢ່າງກະທັນຫັນຫຼືຄຸນນະພາບຜະລິດຕະພັນທີ່ບໍ່ສາມາດຍອມຮັບໄດ້ເກີດຂຶ້ນໄວກວ່ານີ້.
ຣີເຊັດການຄຳນວນເມື່ອໜ້າທີ່ປ່ຽນແປງ
ຫ້າມແຍກບັນທຶກຢາງທີ່ສະອາດຜ່ານສະວິດໄປຫາວັດສະດຸທີ່ຕື່ມເຕັມ. ໝາຍການປ່ຽນແປງ ແລະສ້າງທ່າອ່ຽງໄລຍະໃໝ່. ປະຕິບັດກັບແຫຼ່ງໃຫມ່ຂອງ recyclate, ການໂຫຼດ filler ທີ່ສູງຂຶ້ນ, ຄວາມຕ້ອງການຄວາມກົດດັນທີ່ແຕກຕ່າງກັນຫຼືການປັບການປະຕິບັດຢ່າງຕໍ່ເນື່ອງເປັນເຫດຜົນທີ່ຈະທົບທວນຄືນການຄາດຄະເນ.
ຖ້າບໍ່ມີການວັດແທກສະພາບໃຫມ່, ການແຕ້ມແບບຄວບຄຸມທີ່ສາມາດນໍາໃຊ້ໄດ້ສາມາດຊ່ວຍປະເມີນຂະຫນາດໃນປະຈຸບັນ. ມັນບໍ່ສາມາດພິສູດໄດ້ວ່າມີການສວມໃສ່ຫຼາຍປານໃດໃນລະຫວ່າງໄລຍະເວລາທີ່ບໍ່ຮູ້ຈັກ. ເຮັດໃຫ້ການກວດກາໃນປະຈຸບັນເປັນເອກະສານອ້າງອີງສໍາລັບການກວດກາທຽບເທົ່າຕໍ່ມາ; ຢ່າຄິດຄົ້ນອັດຕາປະຫວັດສາດຈາກເສັ້ນຜ່າສູນກາງນາມຢ່າງດຽວ.
ເຮັດວຽກກັບຄືນໄປບ່ອນຈາກການປິດ
- ກໍານົດສະຖານີຫຼືເງື່ອນໄຂທີ່ຄວບຄຸມການແຊກແຊງ, ລວມທັງຄຸນນະພາບຫຼືຂໍ້ຈໍາກັດດ້ານຄວາມປອດໄພກ່ອນຫນ້ານີ້.
- ປ່ຽນຊົ່ວໂມງເຮັດວຽກທີ່ຄາດຄະເນເປັນເວລາປະຕິທິນໂດຍໃຊ້ຕາຕະລາງການຜະລິດທີ່ວາງແຜນໄວ້, ລວມທັງການປິດເຄື່ອງ.
- ຢືນຢັນການແຕ້ມຮູບ, ການສ້າງຮູບແບບແລະບໍ່ວ່າຈະເປັນການສ້ອມແປງຫຼືພາກສ່ວນໃຫມ່ແມ່ນຕ້ອງການ.
- ໄດ້ຮັບການຜະລິດໃນປັດຈຸບັນ, ການກວດກາແລະການຂົນສົ່ງສໍາລັບຄໍາສັ່ງຕົວຈິງ.
- ສະຫງວນຄວາມສາມາດໃນການຕິດຕັ້ງແລະອະນຸຍາດໃຫ້ມີ buffer ສໍາລັບຄວາມບໍ່ແນ່ນອນຂອງການຄາດຄະເນແລະຄວາມສ່ຽງຕໍ່ການຈັດສົ່ງ.
ເລືອກການກວດກາຄັ້ງຕໍ່ໄປກ່ອນທີ່ຈະມີການແຊກແຊງທີ່ຄາດໄວ້, ໂດຍໄລຍະເວລາຂອງມັນໂດຍອີງໃສ່ແນວໂນ້ມການສວມໃສ່ແລະຄວາມສໍາຄັນຂອງການຜະລິດ. ທ່າອ່ຽງທີ່ມີການປ່ຽນແປງຢ່າງໄວວາຮຽກຮ້ອງໃຫ້ມີການປະເມີນຄືນກ່ອນໜ້ານີ້. ການຄາດຄະເນເປັນການປ້ອນຂໍ້ມູນການວາງແຜນການບໍາລຸງຮັກສາ, ບໍ່ໄດ້ອະນຸຍາດໃຫ້ແລ່ນຜ່ານປ້າຍເຕືອນ.
7. ປ່ຽນສະກູ, ຖັງ, ຫຼືທັງສອງ?
ປະເມີນຄວາມເຫມາະສົມເປັນຄູ່, ແຕ່ຢ່າສົມມຸດວ່າທັງສອງສ່ວນຈະຕ້ອງຊື້ຮ່ວມກັນ. ຖັງສຽງອາດຈະເຫມາະສົມກັບສະກູປ່ຽນແທນ. ຖັງທີ່ສວມໃສ່ອາດຈະເຮັດໃຫ້ການເກັບກູ້ຫຼາຍເກີນໄປປະມານສະກູໃຫມ່ຈາກການແລ່ນຄັ້ງທໍາອິດ. ການຕັດສິນໃຈຕ້ອງການແຜນທີ່ເຈາະການວັດແທກ, ຂະຫນາດສະກູທີ່ສະເຫນີແລະສະພາບຂອງອົງປະກອບທີ່ເກັບຮັກສາໄວ້.
| ການຕັດສິນໃຈ | ຫຼັກຖານທີ່ຈໍາເປັນກ່ອນທີ່ຈະດໍາເນີນການ |
|---|---|
| ສືບຕໍ່ແລະຕິດຕາມ | ຂະຫນາດແລະເງື່ອນໄຂທີ່ໄດ້ຮັບການອະນຸມັດ, ຜະລິດຕະພັນທີ່ຍອມຮັບ, ຂະບວນການທີ່ຫມັ້ນຄົງແລະການປະເມີນຄືນໃຫມ່ຕາມຕາຕະລາງ |
| ກໍ່ສ້າງໃຫມ່ຫຼືປ່ຽນສະກູເທົ່ານັ້ນ | ເລຂາຄະນິດສະກູທີ່ສາມາດສ້ອມແປງໄດ້ ຫຼືປ່ຽນໄດ້, ຖັງຢາງທີ່ເໝາະສົມ, ແລະມີຜົນທີ່ກວດສອບແລ້ວ |
| ສ້ອມແປງຫຼືປ່ຽນຖັງເທົ່ານັ້ນ | ສະກູທີ່ຍຶດໄວ້ທີ່ເຫມາະສົມ, ການແກ້ໄຂຖັງທີ່ໄດ້ຮັບການອະນຸມັດຈາກວິສະວະກໍາແລະການສອດຄ່ອງທີ່ຖືກກວດສອບ |
| ທີ່ຢູ່ທັງສອງພາກສ່ວນ | ທັງສອງແມ່ນຢູ່ນອກເງື່ອນໄຂທີ່ຍອມຮັບໄດ້, ຫຼືເລຂາຄະນິດລວມຂອງພວກມັນບໍ່ສາມາດຕອບສະຫນອງໄດ້ຕາມຄວາມຕ້ອງການ |
ກວດເບິ່ງສິ່ງທີ່ການກໍ່ສ້າງຄືນໃຫມ່ຈະຟື້ນຟູ
ກ່ອນທີ່ຈະຍອມຮັບການສະເຫນີການສ້ອມແປງ, ກໍານົດຂະຫນາດທີ່ໄດ້ຮັບການຟື້ນຟູ, ໂລຫະປະສົມທີ່ເຮັດວຽກ, ພື້ນທີ່ປ້ອງກັນແລະຂໍ້ກໍານົດການກວດກາ. ການປະເມີນຫຼັກ, ຄວາມຊື່, ຮອຍແຕກແລະການສ້ອມແປງທີ່ຜ່ານມາ. ຢ່າສົມມຸດວ່າຄໍາຮ້ອງສະຫມັກອື່ນຂອງ hardfacing ເຮັດໃຫ້ screw ທັງຫມົດໃຫມ່.
ເຊັ່ນດຽວກັນ, ການຂະຫຍາຍຖັງເຈາະຜ່ານເຄື່ອງຈັກບໍ່ສາມາດຟື້ນຟູການເກັບກູ້ຕົ້ນສະບັບຂອງມັນເອງໄດ້. ການປ່ຽນແປງໃດໆຕ້ອງມີເລຂາຄະນິດສະກູທີ່ເຂົ້າກັນໄດ້ແລະການອອກແບບການສ້ອມແປງຖັງທີ່ເປັນໄປໄດ້. ຢືນຢັນຄວາມສາມາດໃນການສ້ອມແປງແລະຄວາມເຫມາະສົມກັບສ່ວນບຸກຄົນກ່ອນທີ່ຈະເຮັດໃຫ້ມັນເປັນເສັ້ນທາງທີ່ຕ້ອງການ.
ປຽບທຽບການຜະລິດທີ່ເປັນປະໂຫຍດ, ບໍ່ແມ່ນລາຄາໃບແຈ້ງຫນີ້ຢ່າງດຽວ
ຄາດຄະເນຄ່າໃຊ້ຈ່າຍຂອງການສືບຕໍ່ຈົນກ່ວາການປິດທີ່ສະເຫນີ: ການສູນເສຍຜົນຜະລິດທີ່ຂາຍໄດ້, ການຂູດຂີ້ເຫຍື້ອເພີ່ມເຕີມ, ພະລັງງານພິເສດແລະການຂັດຂວາງໃດໆ. ຫຼີກເວັ້ນການນັບການສູນເສຍດຽວກັນສອງຄັ້ງເຊັ່ນ: ທັງມູນຄ່າຜະລິດຕະພັນທີ່ສູນເສຍແລະລາຍໄດ້ຈາກການຂາຍເຕັມຂອງມັນ. ໃຊ້ພື້ນຖານຄ່າໃຊ້ຈ່າຍຂອງໂຮງງານແລະລາຄາຕົວຈິງສໍາລັບການສ້ອມແປງຫຼືທົດແທນ.
ການສ້ອມແປງອາດຈະມີຄວາມດຶງດູດໃຈເມື່ອແກນແລະເລຂາຄະນິດທີ່ເຫມາະສົມແລະຂໍ້ກໍານົດທີ່ໄດ້ຮັບການຟື້ນຟູກົງກັບຫນ້າທີ່. ການຜະລິດໃຫມ່ອາດຈະດີກວ່າຫຼັງຈາກຄວາມເສຍຫາຍຂອງໂຄງສ້າງ, ການປ່ຽນແປງຮູບແບບຫຼືການອອກແບບຕົ້ນສະບັບທີ່ບໍ່ເຫມາະສົມ. ບັນທຶກວ່າເປັນຫຍັງເສັ້ນທາງທີ່ເລືອກຄວນແກ້ໄຂບັນຫາແທນທີ່ຈະພຽງແຕ່ເຮັດຊ້ໍາການຊື້ທີ່ຜ່ານມາ. ໄດ້ຄູ່ມືຜູ້ຊື້ EJSກໍານົດຂໍ້ມູນການແຕ້ມຮູບແລະການກວດສອບເພື່ອປະກອບເຂົ້າໃນຂໍ້ກໍານົດການທົດແທນ.
8. ຂະຫຍາຍຊີວິດທີ່ເປັນປະໂຫຍດໂດຍບໍ່ມີການປິດບັງບັນຫາ
ຈັບຄູ່ການປະຕິບັດການປ້ອງກັນແຕ່ລະຄົນກັບຄວາມສ່ຽງທີ່ສັງເກດເຫັນ. ການປົນເປື້ອນຂອງໂລຫະຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມກ່ອນທີ່ມັນຈະມາຮອດສະກູ, ໂດຍນໍາໃຊ້ການແຍກທີ່ເຫມາະສົມແລະການປະຕິບັດການຈັດການວັດສະດຸ. ຫນ້າຈໍ melt downstream ມີຕໍາແຫນ່ງທີ່ແຕກຕ່າງກັນແລະຫນ້າທີ່; ມັນບໍ່ສາມາດປ້ອງກັນສິ່ງປົນເປື້ອນຈາກຄັ້ງທໍາອິດຜ່ານພາກສ່ວນ screw ເທິງນ້ໍາ.
ສໍາລັບຮູບແບບການປ່ຽນແປງ, ທົບທວນຄືນໂລຫະປະສົມທີ່ເຮັດວຽກແລະເລຂາຄະນິດ melting ກ່ອນທີ່ຈະເພີ່ມຄວາມຕ້ອງການການຜະລິດ. ສໍາລັບການໃຫ້ຄະແນນຂ້າງຫນຶ່ງຄົງທີ່, ສືບສວນການຈັດຕໍາແຫນ່ງ, ສະຫນັບສະຫນູນ barrel ແລະສະພາບ screw. ສໍາລັບການຝາກເງິນຄືນໃຫມ່, ກວດເບິ່ງເງື່ອນໄຂການປຸງແຕ່ງຂອງວັດສະດຸແລະຂັ້ນຕອນການເຮັດຄວາມສະອາດຂອງເຄື່ອງຈັກແທນທີ່ຈະປະຕິບັດທຸກໆເຄື່ອງຫມາຍທີ່ຊ້ໍາເປັນການສວມໃສ່ຂະຫນາດ.
ປະຕິບັດຕາມຄໍາແນະນໍາການອົບອຸ່ນຂຶ້ນຂອງ OEM ແລະແຊ່ນ້ໍາກ່ອນທີ່ຈະຫມຸນ. ໃຊ້ວິທີການທໍາຄວາມສະອາດທີ່ເຫມາະສົມກັບໂລຫະອົງປະກອບ. ບ່ອນທີ່ຄວາມຜິດຂອງຄວາມຮ້ອນຫຼືຄວາມເຢັນມີຜົນກະທົບການເຮັດວຽກ, ແກ້ໄຂໃຫ້ເຂົາເຈົ້າກ່ອນທີ່ຈະຕັດສິນວ່າອຸປະກອນການທົດແທນແມ່ນພຽງພໍ. ການປະຕິບັດເຫຼົ່ານີ້ແກ້ໄຂສະພາບແວດລ້ອມການດໍາເນີນງານ; ພວກມັນບໍ່ພຽງແຕ່ເປັນການຂະຫຍາຍໄລຍະການກວດກາເມື່ອການວັດແທກສະແດງໃຫ້ເຫັນການເລັ່ງການສວມໃສ່.
ເຮັດໃຫ້ປະຫວັດການວັດແທກສາມາດໃຊ້ໄດ້
ໃຫ້ແຕ່ລະ screw ແລະ barrel ເປັນຕົວຕົນແຍກຕ່າງຫາກ. ຮັກສາຂະຫນາດພື້ນຖານ, ປະຫວັດການສ້ອມແປງແລະໂລຫະປະສົມທີ່ເຮັດວຽກຕິດກັບຕົວຕົນນັ້ນເມື່ອຊິ້ນສ່ວນເຄື່ອນຍ້າຍລະຫວ່າງເຄື່ອງຈັກ. ຫຼັງຈາກການສ້ອມແປງຫຼືການທົດແທນ, ເລີ່ມຕົ້ນການອ້າງອີງຂະຫນາດໃຫມ່ແລະຮັກສາບັນທຶກທີ່ຜ່ານມາສໍາລັບການປຽບທຽບ. ບັນທຶກການຖ່າຍຮູບດ້ວຍຊື່ສະຖານີ ແລະທິດທາງເພື່ອໃຫ້ການກວດສອບໃນພາຍຫຼັງສາມາດຊອກຫາຄຸນສົມບັດດຽວກັນໄດ້.
EJS ສະຫນອງໃບຢັ້ງຢືນວັດສະດຸແລະບົດລາຍງານການກວດກາສໍາລັບຖັງ screw ຂອງມັນ, ດັ່ງທີ່ໄດ້ອະທິບາຍໄວ້ໃນຫນ້າຜະລິດຕະພັນ bimetallic. ຮັກສາບົດລາຍງານການກວດກາຂະຫນາດທີ່ມີບັນທຶກການຕິດຕັ້ງ; ມັນເປັນປະໂຫຍດຫຼາຍສໍາລັບການຕັດສິນໃຈໃສ່ໃນອະນາຄົດກ່ວາຄໍາອະທິບາຍຜະລິດຕະພັນຢ່າງດຽວ.
ສໍາລັບການປະເມີນຜົນ, ສົ່ງຮູບແບບເຄື່ອງ, ການແຕ້ມຮູບທີ່ຄວບຄຸມ, ຢາງແລະຂໍ້ມູນຕື່ມອີກ, ຊົ່ວໂມງກ່ຽວກັບພາກສ່ວນທີ່ຕິດຕັ້ງ, ການອ່ານ ID / OD ທີ່ສອດຄ້ອງກັນ, ເງື່ອນໄຂການກວດສອບ, ຮູບພາບຄວາມເສຍຫາຍແລະອາການຜະລິດ. ລວມເອົາສິ່ງທີ່ເສັ້ນຕ້ອງການເພື່ອບັນລຸ. ຕິດຕໍ່ອຸດສາຫະກໍາ EJSທີ່sales@ejsscrewbarrel.comດ້ວຍຊຸດການວັດແທກນັ້ນເພື່ອໃຫ້ການສົນທະນາສາມາດເລີ່ມຕົ້ນດ້ວຍຄວາມເໝາະສົມ ແລະໜ້າທີ່ຕົວຈິງ.
ກະກຽມການສອບຖາມການວັດແທກ
ອະທິບາຍຊິ້ນສ່ວນທີ່ຕິດຕັ້ງແລະການວັດແທກທີ່ທ່ານມີ. ປຸ່ມເປີດຮ່າງອີເມວໄປຫາ EJS; ທ່ານສາມາດແນບຮູບແຕ້ມ ແລະຮູບຖ່າຍກ່ອນສົ່ງ.
9. ຄໍາຖາມທີ່ພົບເລື້ອຍ
ຖັງ screw extruder ໃຊ້ໄດ້ດົນປານໃດ?
ຊີວິດການບໍລິການແມ່ນຂຶ້ນກັບຮູບແບບ, ການກໍ່ສ້າງ, ເລຂາຄະນິດ, ການໂຫຼດແລະການປະຕິບັດທີ່ຕ້ອງການຈາກສາຍ. ເພື່ອຄາດຄະເນຊີວິດທີ່ຍັງເຫຼືອ, ເຮັດຊ້ໍາການວັດແທກ screw ແລະ barrel ທີ່ສອດຄ້ອງກັນ, ຄິດໄລ່ອັດຕາການສວມໃສ່ທີ່ຜ່ານມາ, ແລະວາງມັນໄວ້ໃນຂອບເຂດຈໍາກັດການວາງແຜນທີ່ຖືກອະນຸມັດໃນຂະນະທີ່ກວດເບິ່ງແນວໂນ້ມການຜະລິດ.
ຖັງສະກູ bimetallic ໃຊ້ໄດ້ດົນກວ່ານີ້ບໍ?
ໂລຫະປະສົມ bimetallic ທີ່ເລືອກທີ່ເຫມາະສົມສາມາດແກ້ໄຂຫນ້າທີ່ຂັດຫຼືການກັດກ່ອນ. ຊື່ການກໍ່ສ້າງຢ່າງດຽວບໍ່ໄດ້ສ້າງຊີວິດຕໍ່ໄປອີກແລ້ວ. ຄວາມເຂົ້າກັນໄດ້ຂອງໂລຫະປະສົມ, ເລຂາຄະນິດ, ການສອດຄ່ອງແລະສະພາບການດໍາເນີນງານຍັງມີຄວາມສໍາຄັນ; ຄວາມໜາຂອງຊັ້ນບໍ່ແມ່ນຕົວຄູນຕະຫຼອດຊີວິດ.
ໝວກ ຫຼື ຖັງນໍ້າເສຍກ່ອນບໍ?
ທັງສອງສາມາດຄວບຄຸມການຕັດສິນໃຈທົດແທນ. ວັດແທກການບິນ OD ແລະ barrel ID ຢູ່ສະຖານີທີ່ກົງກັນ, ຫຼັງຈາກນັ້ນແຍກການສູນເສຍຮາກຂອງ screw ຈາກການຂະຫຍາຍຕົວ radial barrel. ຢ່າໃຊ້ອັດຕາສ່ວນຊີວິດຂອງສະກູກັບຖັງຂອງເຄື່ອງຈັກອື່ນໂດຍບໍ່ມີຫຼັກຖານດ້ານການກໍ່ສ້າງແລະການດໍາເນີນງານປຽບທຽບ.
ຄວນປ່ຽນສະກູ ແລະຖັງໃສ່ການເກັບກູ້ອັນໃດແດ່?
ໃຊ້ຂອບເຂດຈໍາກັດການບໍລິການ OEM ທີ່ກ່ຽວຂ້ອງແລະການຕັດສິນໃຈທີ່ໄດ້ຮັບການອະນຸມັດໂດຍວິສະວະກໍາໂດຍອີງໃສ່ເງື່ອນໄຂອົງປະກອບ, ຄຸນນະພາບຂອງຜະລິດຕະພັນແລະການປະຕິບັດການຜະລິດ. ລະບຸວ່າຂີດຈຳກັດແມ່ນ radial ຫຼື diametral. ຄ່າມີລີແມັດດຽວ ຫຼືຫຼາຍການເກັບກູ້ບໍ່ພໍດີກັບທຸກເສັ້ນຜ່າສູນກາງ ແລະແອັບພລິເຄຊັນ.
ຂ້າພະເຈົ້າສາມາດປະເມີນຊີວິດທີ່ຍັງເຫຼືອໂດຍບໍ່ມີການພື້ນຖານເງື່ອນໄຂໃຫມ່?
ທ່ານສາມາດກວດກາສະພາບປະຈຸບັນຕໍ່ກັບຮູບແຕ້ມ ແລະຂໍ້ຈຳກັດການບໍລິການ. ເພື່ອຄິດໄລ່ອັດຕາການສວມໃສ່ທີ່ວັດແທກໄດ້, ໃຊ້ການກວດກາໃນປະຈຸບັນເປັນການອ້າງອິງແລະເຮັດຊ້ໍາອີກຄັ້ງຫຼັງຈາກໄລຍະການດໍາເນີນງານທີ່ຮູ້ຈັກພາຍໃຕ້ເງື່ອນໄຂທີ່ສົມທຽບ. ສະພາບເດີມທີ່ບໍ່ຮູ້ຈັກບໍ່ສາມາດສ້າງອັດຕາປະຫວັດສາດທີ່ເຊື່ອຖືໄດ້.
ຕ້ອງປ່ຽນສະກູແລະຖັງໃສ່ກັນບໍ?
ບໍ່. ທັງສອງຕ້ອງໄດ້ຮັບການປະເມີນ, ແຕ່ການທົດແທນຫນຶ່ງສາມາດເຫມາະສົມໃນເວລາທີ່ອົງປະກອບທີ່ເກັບຮັກສາໄວ້ແມ່ນເຫມາະສົມແລະການເກັບກູ້ທີ່ກົງກັນຜົນໄດ້ຮັບຕອບສະຫນອງຄວາມຕ້ອງການອະນຸມັດ. ຖ້າທັງສອງເສຍຫາຍຫຼືຄວາມສອດຄ່ອງຍັງຄົງບໍ່ສາມາດຍອມຮັບໄດ້, ໃຫ້ແກ້ໄຂທັງສອງ.