ອັດຕາສ່ວນການບີບອັດສະກູ Extrusion ອະທິບາຍການຫຼຸດຜ່ອນປະລິມານຊ່ອງຈາກພາກອາຫານໄປຫາພາກສ່ວນການວັດແທກ. ໃນສະກູທໍາມະດາທີ່ມີການປຽບທຽບ pitch ແລະເລຂາຄະນິດຊ່ອງ, ຄວາມເລິກຂອງຊ່ອງອາຫານແບ່ງອອກໂດຍການວັດແທກຄວາມເລິກຊ່ອງໃຫ້ປະມານທີ່ເປັນປະໂຫຍດ. ເລືອກການປ່ຽນແທນຈາກຮູບແຕ້ມທີ່ສົມບູນ ແລະເງື່ອນໄຂການປ້ອນຂໍ້ມູນຕົວຈິງ, ບໍ່ແມ່ນຈາກອັດຕາສ່ວນຢ່າງດຽວ: ສະກູສອງອັນທີ່ໝາຍ 3:1 ສາມາດມີຄວາມເລິກຊ່ອງ ແລະໂປຣໄຟລ໌ການປ່ຽນທີ່ແຕກຕ່າງກັນ.
- ຄິດໄລ່ຄວາມເລິກຊ່ອງທາງຈາກເສັ້ນຜ່າກາງສະກູບິນແລະເສັ້ນຜ່າສູນກາງຮາກ, ບໍ່ແມ່ນເຈາະຖັງ.
- ປຽບທຽບຄວາມເລິກຢ່າງແທ້ຈິງແລະຄວາມຍາວເຂດກ່ອນທີ່ຈະຍອມຮັບສອງສະກູທຽບເທົ່າ.
- ອະທິບາຍອຸປະກອນການເຂົ້າໄປໃນ hopper, ລວມທັງຮູບຮ່າງ regrind ແລະການໂຫຼດ.
- ສືບສວນການໃຫ້ອາຫານ, ການລະລາຍ, ການຈໍາກັດແລະການໃສ່ກ່ອນທີ່ຈະປ່ຽນອັດຕາສ່ວນ.
- ກວດສອບການທົດແທນດ້ວຍການວັດແທກການຜະລິດທີ່ຫມັ້ນຄົງ, ບໍ່ແມ່ນການຕັ້ງຄ່າ rpm ຢ່າງດຽວ.
ອັດຕາສ່ວນການບີບອັດສະກູວັດແທກຫຍັງ?
ສະກູດຽວທໍາມະດາມີສ່ວນອາຫານ, ສ່ວນການຫັນປ່ຽນແລະສ່ວນການວັດແທກ. ຊ່ອງທາງອາຫານໄດ້ຮັບວັດສະດຸແຂງ; ການຫັນປ່ຽນການປ່ຽນແປງເລຂາຄະນິດຊ່ອງເປັນ melting ພັດທະນາ; ພາກສ່ວນການວັດແທກ conveys melt ໄປສູ່ການໄຫຼ. ອັດຕາສ່ວນການບີບອັດອະທິບາຍຄວາມສໍາພັນທາງເລຂາຄະນິດລະຫວ່າງຈຸດເລີ່ມຕົ້ນ ແລະຈຸດສິ້ນສຸດຂອງຂະບວນການນີ້. ມັນບໍ່ໄດ້ວັດແທກຄວາມດັນຕາຍ, ຄວາມຫນາແຫນ້ນຂອງຜະລິດຕະພັນຫຼືປະສິດທິພາບມໍເຕີ.
ສໍາລັບ screw ຄົງທີ່ pitch ງ່າຍດາຍ, ການຄິດໄລ່ກອງປະຊຸມແມ່ນ:
ອັດຕາສ່ວນການບີບອັດ ≈ ຄວາມເລິກຊ່ອງອາຫານ / ວັດແທກຄວາມເລິກຊ່ອງ
ຄໍານິຍາມທົ່ວໄປຫຼາຍປຽບທຽບປະລິມານຊ່ອງຫຼາຍກວ່າຖ້ຽວບິນທຽບເທົ່າ. ທາງລັດຄວາມເລິກຕ້ອງການ pitch ປຽບທຽບ ແລະເລຂາຄະນິດຊ່ອງ. ຖ້າມີການປ່ຽນແປງເຫຼົ່ານັ້ນ, ໃຫ້ໃຊ້ຮູບແຕ້ມເພື່ອປະເມີນປະລິມານທີ່ກ່ຽວຂ້ອງແທນທີ່ຈະປະຕິບັດອັດຕາສ່ວນຄວາມເລິກເປັນຜົນໄດ້ຮັບປະລິມານທີ່ແນ່ນອນ.ຄໍາອະທິບາຍຂອງ Allan Griff ກ່ຽວກັບເລຂາຄະນິດຂອງ screwເຮັດໃຫ້ຄວາມແຕກຕ່າງນີ້ແລະເຕືອນຕໍ່ຕ້ານການອີງໃສ່ອັດຕາສ່ວນໂດຍບໍ່ມີຄວາມເລິກຕົວຈິງ.
L/D ອະທິບາຍບາງສິ່ງບາງຢ່າງທີ່ແຕກຕ່າງກັນ: ຄວາມຍາວການເຮັດວຽກທີ່ມີປະສິດທິພາບແບ່ງອອກດ້ວຍເສັ້ນຜ່າສູນກາງຂອງສະກູ. ຄວາມຍາວຂອງການເຮັດວຽກຂອງ 2,700 ມມແລະເສັ້ນຜ່າກາງຂອງ 90 ມມໃຫ້ 30: 1. ຢືນຢັນບ່ອນທີ່ຜູ້ຜະລິດເລີ່ມຕົ້ນແລະສິ້ນສຸດຄວາມຍາວທີ່ເຮັດວຽກນັ້ນ. ການຂະຫຍາຍໄດຣຟ໌ເປັນຢູ່ໃນຮູບແຕ້ມກົນຈັກ ແຕ່ບໍ່ຄວນງຽບໆກາຍເປັນຄວາມຍາວພິເສດ.
ສະເພາະການອ່ານ “90 mm, 30:1, 3:1” ດັ່ງນັ້ນຈຶ່ງເຮັດໃຫ້ຂໍ້ມູນທີ່ສໍາຄັນຫາຍໄປ. ມັນບໍ່ໄດ້ລະບຸຄວາມເລິກຂອງອາຫານ, ຄວາມເລິກການວັດແທກ, ຄວາມຍາວການປ່ຽນແປງ, ການປ່ຽນແປງ pitch ຫຼືການປະສົມເລຂາຄະນິດ. ຖາມສໍາລັບຂະຫນາດເຫຼົ່ານັ້ນກ່ອນທີ່ຈະສົມທຽບລາຄາທົດແທນກັບ screw ຕິດຕັ້ງ. ສໍາລັບລາຍການຊື້ທີ່ກວ້າງຂວາງ, ເບິ່ງທີ່ຄູ່ມື EJS extruder screw barrel.
ວິທີການຄິດໄລ່ອັດຕາສ່ວນການບີບອັດຈາກຮູບແຕ້ມ screw
ເລີ່ມຕົ້ນດ້ວຍການອອກແບບແບບເລີ່ມຕົ້ນແບບທຳມະດາ, ເຊິ່ງມີຊ່ອງປ້ອນຂໍ້ມູນ ແລະ ວັດແທກການວັດແທກລະດັບສຽງ ແລະ ເລຂາຄະນິດຂອງການບິນ. ຊອກຫາພາກສ່ວນຄວາມເລິກຄົງທີ່ຂອງແຕ່ລະພາກສ່ວນ. ຢ່າເອົາການອ່ານອາຫານພາຍໃນ taper ຫຼືການອ່ານການວັດແທກຈາກເຄື່ອງປະສົມ, ການບັນເທົາຫຼືຂອບທີ່ເສຍຫາຍ.
ສໍາລັບແຕ່ລະສະຖານທີ່, ຄິດໄລ່ຄວາມເລິກຊ່ອງ radial:
ຄວາມເລິກຊ່ອງ = (ເສັ້ນຜ່າສູນກາງການບິນນອກ − ເສັ້ນຜ່າສູນກາງຮາກ) / 2
ການແບ່ງອອກເປັນສອງເລື່ອງເພາະວ່າການວັດແທກທັງສອງແມ່ນເສັ້ນຜ່າສູນກາງ. ການນໍາໃຊ້ຄວາມແຕກຕ່າງຂອງເສັ້ນຜ່າສູນກາງໂດຍກົງເຮັດໃຫ້ຄວາມເລິກທີ່ລາຍງານເປັນສອງເທົ່າ, ເຖິງແມ່ນວ່າຄວາມຜິດພາດສາມາດຫາຍໄປເມື່ອສອງຄວາມເລິກທີ່ບໍ່ຖືກຕ້ອງເທົ່າທຽມກັນຖືກແບ່ງອອກ. ອັດຕາສ່ວນອາດຈະເບິ່ງຖືກຕ້ອງໃນຂະນະທີ່ຂະຫນາດການຜະລິດບໍ່ຖືກຕ້ອງ.
ຕົວຢ່າງທີ່ເຮັດວຽກ 90 ມມ
ຂະຫນາດຕໍ່ໄປນີ້ແມ່ນຕົວຢ່າງການຄິດໄລ່ທີ່ສົມມຸດຕິຖານ, ບໍ່ແມ່ນການອອກແບບສະກູທີ່ແນະນໍາຫຼືການທົດສອບການຜະລິດ.
| ຂະໜາດ | ພາກສ່ວນອາຫານ | ພາກສ່ວນວັດແທກ |
|---|---|---|
| ເສັ້ນຜ່າສູນກາງການບິນນອກ | 90 ມມ | 90 ມມ |
| ເສັ້ນຜ່າສູນກາງຂອງຮາກ | 72 ມມ | 84 ມມ |
| ການຄິດໄລ່ຄວາມເລິກຊ່ອງ | (90 − 72) / 2 = 9 ມມ | (90 − 84) / 2 = 3 ມມ |
| ອັດຕາສ່ວນການບີບອັດປະມານ | 9/3 = 3:1 | ການຄິດໄລ່ອັດຕາສ່ວນຄວາມເລິກດຽວກັນ |
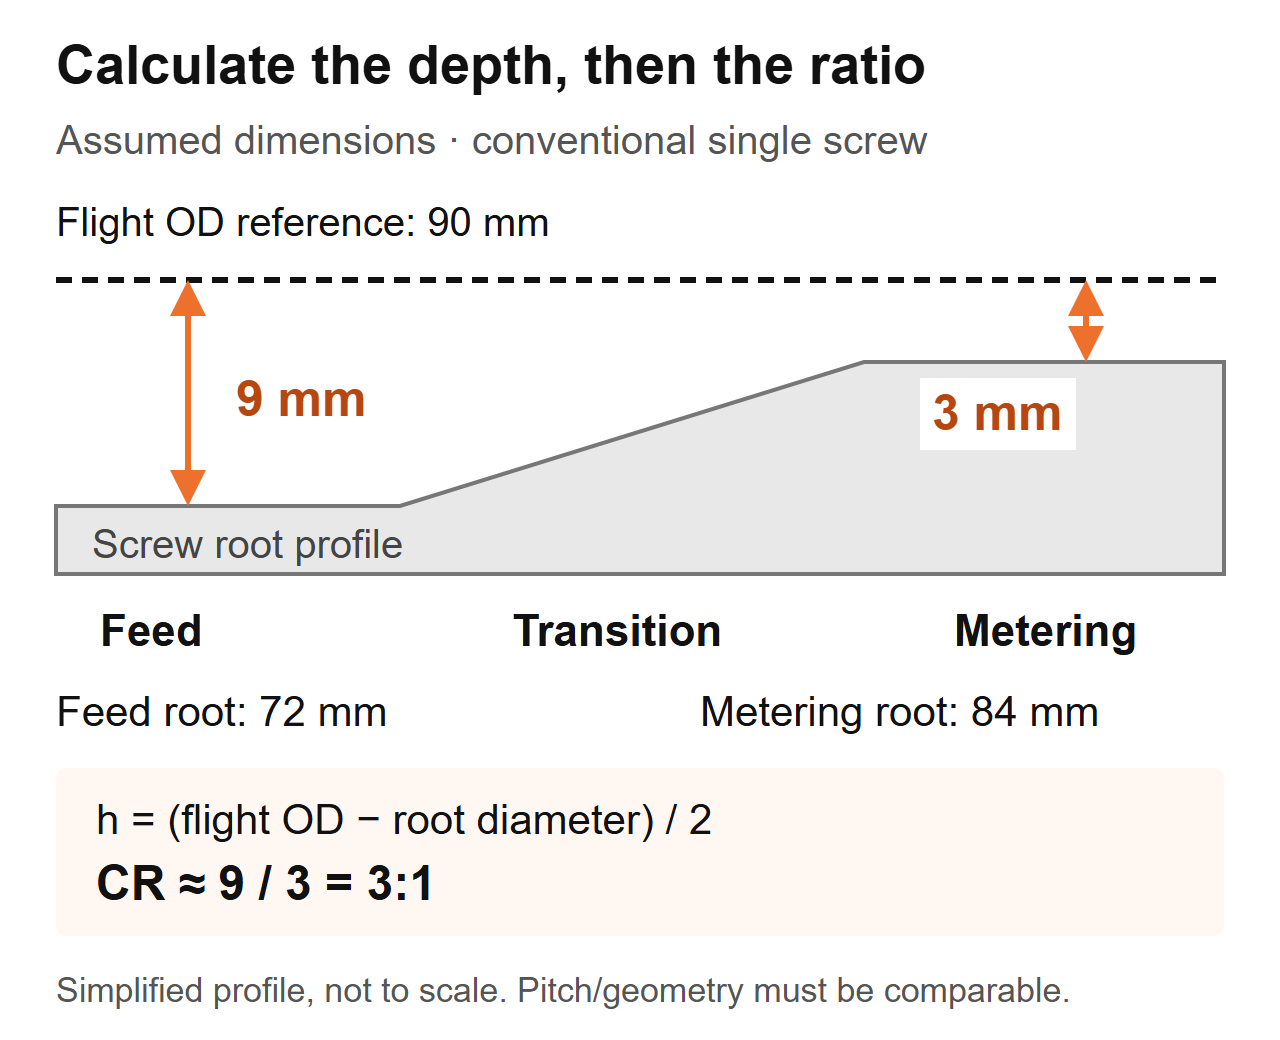 schematic ການຄິດໄລ່: ຂະຫນາດສົມມຸດຕິຖານສໍາລັບ screw ທໍາມະດາ. ໂປຣໄຟລ໌ໄດ້ຖືກເຮັດໃຫ້ງ່າຍດາຍ ແລະບໍ່ແມ່ນຮູບແຕ້ມການຜະລິດ.
ຖ້າຫາກວ່າທ່ານກໍາລັງກວດກາ screw ການໂຍກຍ້າຍອອກ, ການບັນທຶກສະຖານທີ່ຕາມແກນ, ການວັດແທກເສັ້ນຜ່າກາງຂອງການບິນແລະເສັ້ນຜ່າກາງຮາກຮ່ວມກັນ. ປະຕິບັດຕາມຂັ້ນຕອນການແຍກຕົວເຄື່ອງ ແລະ ການຖອດອອກຢ່າງປອດໄພ, ເຮັດຄວາມສະອາດອົງປະກອບໂດຍບໍ່ມີການປ່ຽນແປງພື້ນຜິວ, ແລະນໍາໃຊ້ເຄື່ອງມືປັບທຽບທີ່ເຫມາະສົມ. ໃຫ້ຂັ້ນຕອນການກວດກາຂອງຜູ້ຜະລິດກໍານົດວິທີການວັດແທກແລະເງື່ອນໄຂການຍອມຮັບ.
ຫ້າມປ່ຽນເສັ້ນຜ່າສູນກາງພາຍໃນຖັງສຳລັບຖ້ຽວບິນນອກເສັ້ນຜ່າສູນກາງ. ການຄິດໄລ່ນັ້ນລວມມີການເກັບກູ້ screw-to-barrel. ໃນສ່ວນທີ່ສວມໃສ່, ຢ່າສົມມຸດວ່າເລຂາຄະນິດທີ່ວັດແທກຍັງເປັນຕົວແທນຂອງການອອກແບບຕົ້ນສະບັບ: ເສັ້ນຜ່າສູນກາງການບິນທີ່ຫຼຸດລົງຈະປ່ຽນການຄິດໄລ່ຄວາມເລິກ. ໄດ້ຮັບການແຕ້ມຕົ້ນສະບັບແລະການວັດແທກໃສ່ barrel ແຍກຕ່າງຫາກ. ໄດ້ຄູ່ມືຊີວິດການບໍລິການ EJSອະທິບາຍວ່າເປັນຫຍັງການວັດແທກສະກູ ແລະຖັງທີ່ກົງກັນຈຶ່ງສຳຄັນ.
ເປັນຫຍັງສອງສະກູ 3:1 ສາມາດປະຕິບັດແຕກຕ່າງກັນ
ອັດຕາສ່ວນບໍ່ໄດ້ລະບຸຂະໜາດຂອງຊ່ອງທັງສອງ. ໃນຕົວຢ່າງສົມມຸດວ່າ 90 ມມ, ສະກູທີສອງສາມາດມີຮາກອາຫານຂອງ 84 ມມແລະຮາກວັດຂອງ 88 ມມ. ຄວາມເລິກຂອງມັນຈະເປັນ 3 ມມ ແລະ 1 ມມ, ສະນັ້ນ ອັດຕາສ່ວນຄວາມເລິກຂອງມັນຈະເປັນ 3:1. ມັນຈະບໍ່ເປັນການສຳເນົາຂະໜາດຂອງສະກູ 9 ມມ/3 ມມ.
| ລາຍການປຽບທຽບ | ຄາດ screw A | ຄາດ screw B | ສິ່ງທີ່ຜູ້ຊື້ສາມາດສ້າງຕັ້ງ |
|---|---|---|---|
| ເສັ້ນຜ່າສູນກາງການບິນນອກ | 90 ມມ | 90 ມມ | ເສັ້ນຜ່າສູນກາງສະກູຊື່ດຽວກັນ |
| ຄວາມເລິກຂອງຊ່ອງອາຫານ | 9 ມມ | 3 ມມ | ເລຂາຄະນິດຂອງອາຫານຢ່າງແທ້ຈິງທີ່ແຕກຕ່າງກັນ |
| ການວັດແທກຄວາມເລິກຊ່ອງ | 3 ມມ | 1 ມມ | ເລຂາຄະນິດການວັດແທກຢ່າງແທ້ຈິງທີ່ແຕກຕ່າງກັນ |
| ອັດຕາສ່ວນຄວາມເລິກປະມານ | 3:1 | 3:1 | ອັດຕາສ່ວນເທົ່າທຽມກັນ, screws ບໍ່ເທົ່າທຽມກັນ |
| ຄວາມຍາວຂອງການປ່ຽນແປງແລະສະຫນາມ | ບໍ່ໄດ້ລະບຸ | ບໍ່ໄດ້ລະບຸ | ການປຽບທຽບປະສິດທິພາບຍັງບໍ່ຄົບຖ້ວນ |
ຕົວຢ່າງນີ້ສະຫນັບສະຫນູນການສະຫລຸບມິຕິເທົ່ານັ້ນ. ມັນບໍ່ໄດ້ສ້າງຄວາມແຕກຕ່າງທາງຜ່ານ, ຄວາມແຕກຕ່າງຂອງອຸນຫະພູມລະລາຍຫຼືສະກູໃດຄວນແລ່ນຢາງຂອງທ່ານ. ຄໍາຖາມເຫຼົ່ານັ້ນຕ້ອງການເລຂາຄະນິດທີ່ຍັງເຫຼືອແລະເງື່ອນໄຂການດໍາເນີນງານ.
ສິ່ງທີ່ພວກເຮົາກວດເບິ່ງໃນເວລາທີ່ການທົດແທນໄດ້ຖືກອ້າງອີງໃສ່ກັບຂໍ້ກໍານົດດຽວກັນ
ໃນການເຮັດວຽກທົດແທນ EJS, ສອງ screws ມີເສັ້ນຜ່າກາງດຽວກັນ, L / D ແລະອັດຕາສ່ວນການບີບອັດ 3: 1, ແຕ່ຫນຶ່ງແລ່ນສະອາດໃນຂະນະທີ່ອີກອັນຫນຶ່ງ overheated ທາດປະສົມທີ່ລະອຽດອ່ອນຄວາມຮ້ອນ. ພາກສ່ວນການຫັນປ່ຽນຂອງພວກເຂົາເລີ່ມຕົ້ນຢູ່ໃນຕໍາແຫນ່ງທີ່ແຕກຕ່າງກັນແລະມີຄວາມຍາວແຕກຕ່າງກັນ. ດັ່ງນັ້ນພວກເຮົາສົມທຽບໂປຣໄຟລ໌ເຂດ, ບໍ່ພຽງແຕ່ຕົວເລກໃນວົງຢືມ.
ໃນຮູບແຕ້ມທົດແທນ, ໃຫ້ຫມາຍບ່ອນທີ່ພາກສ່ວນອາຫານສິ້ນສຸດລົງແລະບ່ອນທີ່ການວັດແທກເລີ່ມຕົ້ນ. ຈາກນັ້ນສົມທຽບຄວາມເລິກຕາມໄລຍະຫ່າງນັ້ນ. ອັດຕາສ່ວນຫນຶ່ງໃຫ້ຈຸດສິ້ນສຸດ; ໂປຣໄຟລ໌ສະແດງໃຫ້ເຫັນວິທີການປ່ຽນຊ່ອງທາງລະຫວ່າງພວກເຂົາ. ທັງບໍ່ແມ່ນການທົດແທນສໍາລັບການອື່ນໆ.
ນີ້ກໍ່ແມ່ນເຫດຜົນທີ່ວ່າ "ເພີ່ມການບີບອັດ" ແມ່ນຄໍາແນະນໍາໃນການອອກແບບທີ່ບໍ່ຄົບຖ້ວນ. ການເພີ່ມຄວາມເລິກຂອງອາຫານແລະການຫຼຸດຜ່ອນຄວາມເລິກການວັດແທກທັງສອງເພີ່ມອັດຕາສ່ວນ, ແຕ່ພວກເຂົາປ່ຽນສ່ວນທີ່ແຕກຕ່າງກັນຂອງສະກູ. ລະບຸວ່າຂະຫນາດໃດມີການປ່ຽນແປງ, ສິ່ງທີ່ຄົງຈະບໍ່ປ່ຽນແປງແລະບັນຫາການວັດແທກການປ່ຽນແປງມີຈຸດປະສົງເພື່ອແກ້ໄຂ. ຖ້າບໍ່ດັ່ງນັ້ນ, ຜູ້ສະຫນອງແລະທີມງານຜະລິດອາດຈະປຶກສາຫາລືກ່ຽວກັບການດັດແປງທີ່ແຕກຕ່າງກັນ.
ຢາງ, ຮູບແບບອາຫານ ແລະສານເຕີມເຕັມມີຜົນກະທົບແນວໃດຕໍ່ການຕັດສິນໃຈ
ຊື່ໂພລີເມີບໍ່ແມ່ນຂໍ້ມູນສະເພາະຂອງຟີດທີ່ສົມບູນ. ບັນທຶກຊັ້ນຮຽນ, ສານເຕີມແຕ່ງ, ຮູບແບບອະນຸພາກ, ການກະກຽມຄວາມຊຸ່ມຊື່ນແລະຄວາມສອດຄ່ອງຂອງການຜະສົມຜະສານ. ເມັດ, ການຕັດຂອບພື້ນດິນ ແລະ flakes ສະຫມໍ່າສະເຫມີສາມາດມີຊື່ໂພລີເມີດຽວກັນໃນຂະນະທີ່ປະຕິບັດຕົວແຕກຕ່າງກັນຢູ່ໃນຄໍອາຫານ.ການສົນທະນາອັດຕາສ່ວນການບີບອັດຂອງ Jim Franklandພິຈາລະນາການໃຫ້ອາຫານແລະການລະລາຍຮ່ວມກັນ, ລວມທັງຄວາມຫນາແຫນ້ນແລະ friction ຫຼາຍກ່ວາການປິ່ນປົວປະເພດຢາງເປັນກົດລະບຽບການຄັດເລືອກພຽງພໍ.
ຄໍາຖາມທໍາອິດທີ່ພວກເຮົາຖາມເມື່ອອາຫານປ່ຽນແປງ
ການສອບຖາມ EJS ກ່ຽວຂ້ອງກັບສະກູ 90 ມມ, 30:1 L/D ແລະອັດຕາສ່ວນການບີບອັດ 3:1. ເສັ້ນດັ່ງກ່າວມີຄວາມກົດດັນຕາຍທີ່ເພີ່ມຂຶ້ນແລະຄວາມຫນາຂອງກໍາແພງທີ່ບໍ່ສອດຄ່ອງ, ແລະການຮ້ອງຂໍເບື້ອງຕົ້ນແມ່ນເພື່ອຄັດລອກສະກູທີ່ຄາດໄວ້. ພວກເຮົາໄດ້ຖາມສິ່ງທີ່ເຂົ້າໄປໃນ hopper ໃນປັດຈຸບັນເມື່ອທຽບກັບການຕິດຕັ້ງການຜະລິດຕົ້ນສະບັບ. ຕົ້ນໄມ້ໄດ້ເລີ່ມປະສົມການຕັດຂອບຂອງຕົນເອງເຂົ້າໃນອາຫານ. ການປ່ຽນແປງນັ້ນແມ່ນຢູ່ໃນສະເພາະການທົດແທນກ່ອນທີ່ຮູບແຕ້ມທີ່ບໍ່ປ່ຽນແປງໄດ້ຮັບການຍອມຮັບ.
ສໍາລັບສາຍຂອງທ່ານເອງ, ເກັບກໍາຕົວຢ່າງອາຫານຕົວແທນແທນທີ່ຈະອະທິບາຍທຸກສິ່ງທຸກຢ່າງເປັນ "ພາດສະຕິກລີໄຊເຄີນ." ວັດແທກຄວາມຫນາແຫນ້ນທີ່ວ່າງໂດຍນໍາໃຊ້ພາຊະນະທີ່ກໍານົດໄວ້, ວິທີການຕື່ມຂໍ້ມູນແລະຂັ້ນຕອນການຊັ່ງນໍ້າຫນັກ. ບັນທຶກວ່າວັດສະດຸໄດ້ຖືກຖອກອອກຢ່າງເສລີຫຼືຫນາແຫນ້ນ; ຢ່າປຽບທຽບສອງຜົນໄດ້ຮັບທີ່ຜະລິດໂດຍວິທີການທີ່ແຕກຕ່າງກັນ. ຮວມເອົາຮູບທີ່ມີຂະໜາດ ແລະບັນທຶກວິທີການປະສົມ.
| ສະພາບອາຫານ | ຂໍ້ມູນທີ່ຈະເກັບກໍາ | ຄໍາຖາມອອກແບບເພື່ອແກ້ໄຂ |
|---|---|---|
| ເມັດເວີຈິນໄອແລນ | ເກຣດ, ຮູບຮ່າງເມັດ, ການກະກຽມແລະການຕັ້ງຄ່າທີ່ຫມັ້ນຄົງໃນປະຈຸບັນ | ເລຂາຄະນິດທີ່ຖືກສ້າງຕັ້ງຂຶ້ນຍັງເຫມາະສົມສໍາລັບຫນ້າທີ່ນີ້ບໍ? |
| ການຜະສົມເມັດ / ມ້ວນຄືນໃຫມ່ | ອັດຕາສ່ວນປະສົມ, ການແຜ່ກະຈາຍຂະຫນາດຂອງອະນຸພາກ, ຄວາມສອດຄ່ອງຫຼາຍ | ຟີດຄົງທີ່ຕະຫຼອດການແລ່ນບໍ? |
| flake ຮູບເງົາຫຼື trim ຂອບ | ຮູບຮ່າງ, ວິທີການໃຫ້ອາຫານ, ການສັງເກດການຂົວແລະຄວາມຫນາແຫນ້ນ | ວັດສະດຸສາມາດເຂົ້າແລະຕື່ມຂໍ້ມູນໃສ່ພາກສ່ວນອາຫານໄດ້ທີ່ເຊື່ອຖືໄດ້ບໍ? |
| ຜົງຫຼືປະສົມແຫ້ງ | ການສ້າງ, ພຶດຕິກໍາການໄຫຼເຂົ້າ ແລະລາຍລະອຽດລະບົບອາຫານ | ການຈັດລຽງການໃຫ້ອາຫານເໝາະສົມກັບວັດສະດຸນີ້ບໍ? |
| ຕື່ມຂໍ້ມູນໃສ່ | ປະເພດ Filler ແລະອັດຕາສ່ວນ, ການກະກຽມແລະການສວມໃສ່ | ການລະລາຍ, ຄວາມຮ້ອນ ແລະ ການສວມໃສ່ຮ່ວມກັນແມ່ນຫຍັງ? |
ຢ່າອ່ານຕາຕະລາງນີ້ເພາະວ່າ "ຄວາມຫນາແຫນ້ນຕ່ໍາສະເຫມີຕ້ອງການອັດຕາສ່ວນທີ່ສູງກວ່າ." ການປ່ຽນແປງເລຂາຄະນິດບໍ່ສາມາດແກ້ໄຂການເຊື່ອມຈອດ, ການແຍກຕົວ ຫຼືຕົວປ້ອນທີ່ບໍ່ສອດຄ່ອງໂດຍອັດຕະໂນມັດ. ຫຼືບໍ່ຄວນໃສ່ຄວາມຕ້ານທານຖືກເລືອກຈາກອັດຕາສ່ວນການບີບອັດ. ທົບທວນຄືນຄູ່ມືວັດສະດຸ EJS screw barrelແຍກຕ່າງຫາກເມື່ອການປ່ຽນຮູບແບບ.
ສູງເກີນໄປຫຼືຕ່ໍາເກີນໄປ? ການວິນິດໄສຂະບວນການກ່ອນທີ່ຈະປ່ຽນສະກູ
ຄວາມກົດດັນເພີ່ມຂຶ້ນ, ອະນຸພາກ unmelted ແລະການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມ melt ແມ່ນເຫດຜົນທີ່ຈະສືບສວນ. ພວກເຂົາບໍ່ແມ່ນການວັດແທກອັດຕາສ່ວນການບີບອັດ. ລໍາດັບການວິນິດໄສທີ່ເປັນປະໂຫຍດແມ່ນການສ້າງຕັ້ງບໍ່ວ່າຈະເປັນການລົບກວນເລີ່ມຕົ້ນຈາກການໃຫ້ອາຫານ, ການລະລາຍ, ການຈໍາກັດລົງນ້ໍາຫຼືເລຂາຄະນິດກົນຈັກ worn.
ທໍາອິດປຽບທຽບກັບການແລ່ນປະຫວັດສາດທີ່ຫມັ້ນຄົງໂດຍນໍາໃຊ້ວັດສະດຸແລະຜະລິດຕະພັນດຽວກັນ. ຮັກສາຄວາມຕາຍ, ການຈັດລຽງຫນ້າຈໍແລະສະຖານທີ່ວັດແທກສອດຄ່ອງ. ບັນທຶກຜົນຜະລິດຕົວຈິງ, ຄວາມໄວສະກູ, ອຸນຫະພູມ melt, ຄວາມກົດດັນ, ການໂຫຼດໄດແລະຂໍ້ບົກພ່ອງທີ່ສັງເກດເຫັນຮ່ວມກັນ. ການຕັ້ງຄ່າອຸນຫະພູມຖັງຢ່າງດຽວບໍ່ໄດ້ກໍານົດອຸນຫະພູມ melt ໄດ້.
| ການສັງເກດການ | ກວດເບິ່ງກ່ອນການປ່ຽນແປງເລຂາຄະນິດ | ຫຼັກຖານທີ່ຈະລວມຢູ່ໃນຄໍາຮ້ອງຂໍ |
|---|---|---|
| ຄວາມກົດດັນແລະຜົນຜະລິດມີການປ່ຽນແປງ | ການສະຫນອງ Hopper, ຂົວ, ຄວາມສອດຄ່ອງຂອງ feeder, ການຜະສົມຜະສານການປ່ຽນແປງແລະຂໍ້ຈໍາກັດ | ບັນທຶກຄວາມໄວ, ຄວາມກົດດັນ ແລະຜົນຜະລິດຕາມເວລາ |
| ອະນຸພາກ unmelted ປາກົດ | ອັດຕາການໃຫ້ອາຫານ, ເງື່ອນໄຂການລະລາຍ, ການປ່ຽນແປງຂອງຢາງ, ຄວາມໄວໃນການເຮັດວຽກ ແລະໂປຣໄຟລ໌ສະກູ | ຕົວຢ່າງຫຼືຮູບພາບທີ່ເຊື່ອມຕໍ່ກັບຈຸດປະຕິບັດງານທີ່ບັນທຶກໄວ້ |
| ອຸນຫະພູມການລະລາຍແມ່ນຫຼາຍເກີນໄປ | ການອ່ານ melt ຕົວຈິງ, ຄວາມໄວ, ຂໍ້ຈໍາກັດ, ຄວາມເຢັນແລະສະພາບ mixer | ວິທີການວັດແທກ, ສະຖານທີ່ແລະການອ່ານທີ່ຫມັ້ນຄົງ |
| ຜົນຜະລິດຕົກຢູ່ທີ່ rpm ບໍ່ປ່ຽນແປງ | ການສະຫນອງອາຫານຕົວຈິງ, ສະພາບ resin, ຕາຍ / ຫນ້າຈໍແລະການສວມໃສ່ screw / barrel ຈັບຄູ່ | ຜົນຜະລິດຕໍ່ rpm ບວກກັບບັນທຶກການບໍາລຸງຮັກສາແລະການວັດແທກ |
| ຈຸດດ່າງດຳ ຫຼືການປ່ຽນສີເພີ່ມຂຶ້ນ | ປະຫວັດວັດສະດຸ, ພື້ນທີ່ທີ່ຢຸດສະງັກ, ສະພາບທີ່ຢູ່ອາໄສແລະການທໍາຄວາມສະອາດ | ຮູບແບບຂໍ້ບົກພ່ອງແລະເວລາທີ່ມັນປາກົດຢູ່ໃນການແລ່ນ |
ເປັນຫຍັງອັດຕາສ່ວນທີ່ສູງຂຶ້ນບໍ່ແມ່ນການປັບປຸງອັດຕະໂນມັດ
Lin Jin ແລະ Mark A. Spalding ລາຍງານການສຶກສາ LLDPE ທີ່ມີການຄວບຄຸມໂດຍໃຊ້ extruder 2.5 ນິ້ວແລະອັດຕາສ່ວນການບີບອັດຫ້າ, ຈາກ 2.0 ຫາ 3.6. ຄວາມເລິກຂອງການວັດແທກຍັງຄົງຢູ່ 0.125 ນິ້ວ ໃນຂະນະທີ່ຄວາມເລິກຂອງອາຫານມີການປ່ຽນແປງ. ຢູ່ທີ່ 110 ຫາ 150 rpm, screws ອັດຕາສ່ວນສູງຜະລິດອຸນຫະພູມ melt ປະມານ 5 ຫາ 10 ° C ສູງກວ່າການອອກແບບອັດຕາສ່ວນຕ່ໍາ. ເຫຼົ່ານີ້ແມ່ນຜົນໄດ້ຮັບສໍາລັບອຸປະກອນ, ຢາງແລະການທົດລອງ, ບໍ່ແມ່ນການຄາດຄະເນອຸນຫະພູມສໍາລັບການທົດແທນ EJS. ເບິ່ງຜູ້ຂຽນການສຶກສາການປະຕິບັດອັດຕາສ່ວນການບີບອັດ.
ແຍກຕ່າງຫາກຕົວຢ່າງການແກ້ໄຂບັນຫາໂດຍ Mark A. Spaldingອະທິບາຍເປັນ 6 ນິ້ວ, ສອງຂັ້ນຕອນ ABS screw extrusion ດ້ວຍອັດຕາສ່ວນຂັ້ນຕອນທໍາອິດ 3.1. ອຸປະກອນ unmelted ໄດ້ກີດຂວາງເຂື່ອນກ້ຽວວຽນ; ການທົດແທນທີ່ສະເຫນີໄດ້ຫຼຸດລົງອັດຕາສ່ວນນັ້ນເປັນ 2.5. ນີ້ແມ່ນການຕອບສະຫນອງການອອກແບບສະເພາະຕໍ່ກັບບັນຫາການລະລາຍ, ບໍ່ແມ່ນຄໍາແນະນໍາຂອງ ABS ທົ່ວໄປ.
ໃຊ້ຕົວຢ່າງເຫຼົ່ານັ້ນເພື່ອສ້າງຄໍາຖາມດ້ານວິສະວະກໍາ: ສະກູສາມາດລະລາຍຂອງແຂງທີ່ມັນໄດ້ຮັບໃນຈຸດປະຕິບັດງານທີ່ຕ້ອງການ? ຢ່າປ່ຽນຕົວຢ່າງທັງສອງຢ່າງເຂົ້າໄປໃນຕາຕະລາງ resin-to-ratio ທົ່ວໄປຫຼືຜົນໄດ້ຮັບການປະຕິບັດ EJS ທີ່ສົມມຸດຕິຖານ.
ເມື່ອຕົວເລກອັດຕາສ່ວນການບີບອັດອັນດຽວບໍ່ພຽງພໍ
ການປຽບທຽບຄວາມເລິກຟີດ/ການວັດແທກຄວາມເລິກແບບງ່າຍໆເປັນຂອງເລຂາຄະນິດສະກູທີ່ກຳນົດໄວ້. ກ່ອນທີ່ຈະນໍາໃຊ້ມັນ, ກໍານົດປະເພດ screw ແລະການຈັດລຽງອາຫານ. ອັດຕາສ່ວນທີ່ຖືກລາຍງານສໍາລັບການອອກແບບຫນຶ່ງອາດຈະບໍ່ຫມາຍຄວາມວ່າສິ່ງດຽວກັນກັບສິ່ງອື່ນ.
screw barrier ແບ່ງວັດສະດຸເຂົ້າໄປໃນຊ່ອງແຂງແລະ melt. ຄໍາອະທິບາຍຂອງມັນຕ້ອງການການຈັດການຊ່ອງທາງແລະເລຂາຄະນິດອຸປະສັກ, ບໍ່ພຽງແຕ່ສອງການວັດແທກຮາກທໍາມະດາ. screw ສອງຂັ້ນຕອນທີ່ມີ vented ມີຫຼາຍກວ່າຫນຶ່ງຂັ້ນຕອນຂອງການປຸງແຕ່ງ; ຖາມວ່າຂັ້ນຕອນໃດທີ່ອັດຕາສ່ວນການບີບອັດທີ່ອ້າງອີງອະທິບາຍ. ພື້ນທີ່ລະບາຍອາກາດແລະພາກສ່ວນທໍ່ນ້ໍາລົງຕ້ອງໄດ້ຮັບການປະເມີນເປັນສ່ວນຫນຶ່ງຂອງການອອກແບບທີ່ສົມບູນ.ການສົນທະນາການອອກແບບ screw ຂອງ Griffກວມເອົາຊ່ອງທາງການກີດຂວາງ, screws ສອງຂັ້ນຕອນແລະພຶດຕິກໍາການໃຫ້ອາຫານທີ່ແຕກຕ່າງກັນຂອງຖັງທີ່ມີຮ່ອງ.
ເຊັ່ນດຽວກັນ, ໃຫ້ຈໍາແນກການໃຫ້ອາຫານທີ່ມີນ້ໍາຖ້ວມຈາກການໃຫ້ອາຫານທີ່ມີການຄວບຄຸມຫຼືການຫິວໂຫຍ. ຂຽນຮູບແບບການໃຫ້ອາຫານໃສ່ໃນສະເພາະ. ຖ້າບໍ່ດັ່ງນັ້ນ, ຜູ້ສະຫນອງອາດຈະປະເມີນຊ່ອງທາງອາຫານເຕັມໃນຂະນະທີ່ຂະບວນການຕິດຕັ້ງສະຫນອງການໄຫຼຂອງມະຫາຊົນທີ່ຄວບຄຸມ. ນີ້ແມ່ນເງື່ອນໄຂຂອບເຂດທີ່ຈະເຮັດໃຫ້ກະຈ່າງແຈ້ງ, ບໍ່ແມ່ນເຫດຜົນທີ່ຈະນໍາໃຊ້ອັດຕາສ່ວນວິທະຍາໄລທີ່ແຕກຕ່າງກັນ.
Twin-screw extruders ຍັງຕ້ອງການເລຂາຄະນິດຂອງຕົນເອງແລະລາຍລະອຽດຂະບວນການ. ຢ່າໃຊ້ທາງລັດຄວາມເລິກຂອງສະກູດຽວທຳມະດາກັບຄູ່ intermeshing ແລະສົມມຸດວ່າມັນຈັບພຶດຕິກໍາການບີບອັດທີ່ສົມບູນ. ສະຫນອງການຈັດ screw, ຮູບແບບການຫມຸນ, ອົງປະກອບຫຼືໂປຣໄຟລ໌ການບິນແລະຮູບແຕ້ມຜູ້ຜະລິດ.
ໃຊ້ຄໍາຖາມເຫຼົ່ານີ້ເມື່ອຂໍ້ກໍາຫນົດບໍ່ຊັດເຈນ:
- ນີ້ແມ່ນການອອກແບບແບບດັ້ງເດີມ, ສິ່ງກີດຂວາງ, ສອງຂັ້ນຕອນຫຼືສອງສະກູ?
- ອັດຕາສ່ວນອ້າງອີງຖືກຄິດໄລ່ຈາກຄວາມເລິກຫຼືປະລິມານຊ່ອງທາງບໍ?
- ສະຖານທີ່ອາຫານແລະການວັດແທກໃດກໍານົດການຄິດໄລ່?
- ການຈັດວາງ ຫຼື ຊ່ອງທາງການປ່ຽນລະຫວ່າງສະຖານທີ່ເຫຼົ່ານັ້ນບໍ?
- ລະບົບອາຫານທີ່ຕິດຕັ້ງກົງກັບສົມມຸດຕິຖານຂອງການອອກແບບບໍ?
ຂໍ້ມູນສະເພາະຄວນຕອບຄຳຖາມເຫຼົ່ານັ້ນ ໂດຍບໍ່ຕ້ອງໃຫ້ຊ່າງກົນຈັກເດົາ. ຖ້າມັນບໍ່ສາມາດ, ຂໍເອົາໂປຣໄຟລ໌ຄົບຖ້ວນກ່ອນທີ່ຈະອະນຸຍາດໃຫ້ສໍາເນົາ. "3: 1" ແມ່ນເປັນປະໂຫຍດເມື່ອຄໍານິຍາມແລະຄໍາຮ້ອງສະຫມັກຂອງມັນເປັນທີ່ຮູ້ຈັກ.
ທ່ານຄວນຄັດລອກສະກູທີ່ມີຢູ່ແລ້ວຫຼືອອກແບບໃຫມ່ບໍ?
ການທົດແທນທີ່ບໍ່ປ່ຽນແປງແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ສົມເຫດສົມຜົນໃນເວລາທີ່ເລຂາຄະນິດທີ່ຕິດຕັ້ງໄດ້ສົ່ງຄຸນນະພາບແລະຜົນຜະລິດທີ່ຫນ້າພໍໃຈ, ຫນ້າທີ່ບໍ່ປ່ຽນແປງ, ແລະການວັດແທກການສວມໃສ່ອະທິບາຍເຖິງການເສື່ອມສະພາບ. ມັນກາຍເປັນທາງເລືອກທີ່ອ່ອນແອກວ່າເມື່ອບັນຫາຕົ້ນສະບັບມີຢູ່ກ່ອນການສວມໃສ່, ຮູບແບບການປ່ຽນແປງຫຼືຂະບວນການນີ້ດໍາເນີນການຢູ່ນອກຂອບເຂດການດໍາເນີນງານໃນອະດີດ.
ແຍກການຕັດສິນໃຈສອງຢ່າງໃນວົງຢືມ: ການຟື້ນຟູຂະຫນາດຕົ້ນສະບັບແລະການປ່ຽນແປງການອອກແບບການປຸງແຕ່ງ. ສະກູທີ່ສວມໃສ່ອາດຈະຕ້ອງການການທົດແທນໂດຍບໍ່ຈໍາເປັນຕ້ອງມີອັດຕາສ່ວນການບີບອັດທີ່ແຕກຕ່າງກັນ. ໃນທາງກົງກັນຂ້າມ, ສະກູທີ່ມີສຽງມີມິຕິອາດຈະບໍ່ເຫມາະສົມກັບອາຫານທີ່ນໍາສະເຫນີເຂົ້າໄປໃນພືດ.

ກໍານົດການປ່ຽນແປງກ່ອນທີ່ຈະປຽບທຽບການສະເຫນີ
ໃຫ້ຂໍ້ສະເຫນີບັນຫາທີ່ເປັນລາຍລັກອັກສອນ: ຕົວຢ່າງ, ຄວາມບໍ່ສະຖຽນລະພາບຂອງຄວາມກົດດັນຫຼັງຈາກການປ່ຽນແປງຮູບແບບອາຫານ, ແທນທີ່ຈະ "ຕ້ອງການ screw ທີ່ດີກວ່າ." ປະກອບມີການແຕ້ມພື້ນຖານແລະບັນທຶກການດໍາເນີນງານ. ຂໍໃຫ້ການອອກແບບທີ່ສະເຫນີເພື່ອກໍານົດຄວາມເລິກທີ່ມີການປ່ຽນແປງ, ຄວາມຍາວຂອງເຂດ, pitch ແລະລັກສະນະການປະສົມໃດໆ.
ຮັກສາການທົບທວນຄືນທີ່ເຫມາະສົມຂອງກົນຈັກແຍກຕ່າງຫາກ. ຢືນຢັນຄວາມຍາວຂອງການເຮັດວຽກ, ການເຊື່ອມຕໍ່ drive-end, ການໂຕ້ຕອບຂອງການຕິດຕັ້ງແລະການຈັດການການໄຫຼຕໍ່ກັບການປະກອບທີ່ຕິດຕັ້ງ. ຄວາມຍາວການເຮັດວຽກຫຼາຍອາດຈະຮຽກຮ້ອງໃຫ້ມີການປ່ຽນແປງລະດັບເຄື່ອງຈັກ; ມັນບໍ່ແມ່ນການສົມມຸດຕິຖານການທົດແທນແບບທໍາມະດາ. ການອອກແບບ L/D ສູງກວ່າໃນໃບສະເໜີລາຄາຄວນກະຕຸ້ນການກວດສອບຂະໜາດ, ບໍ່ແມ່ນການຄາດຫວັງວ່າຈະມີຄວາມສາມາດໃນການເພີ່ມຂຶ້ນ.
ຫຼັງຈາກນັ້ນຕົກລົງເຫັນດີກ່ຽວກັບເງື່ອນໄຂການປຽບທຽບແລະເງື່ອນໄຂການຍອມຮັບ. ກໍານົດວັດສະດຸ, ຜະລິດຕະພັນ, ຈຸດປະຕິບັດງານ, ການກວດສອບຄຸນນະພາບແລະການວັດແທກການຜະລິດກ່ອນການທົດລອງ. ຖ້າລັກສະນະການອອກແບບຈໍານວນຫນຶ່ງປ່ຽນແປງຮ່ວມກັນ, ການທົດລອງປະເມີນການທົດແທນທີ່ສົມບູນ; ມັນບໍ່ສາມາດກໍານົດອັດຕາສ່ວນການບີບອັດນັ້ນຢ່າງດຽວເຮັດໃຫ້ເກີດຜົນໄດ້ຮັບ.
ໄດ້EJS extruder screw barrel ຫນ້າຜະລິດຕະພັນແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ກ່ຽວຂ້ອງສໍາລັບການສອບຖາມການທົດແທນ. ສະຫນອງຄໍາຮ້ອງສະຫມັກຕົວຈິງແລະການແຕ້ມຮູບດັ່ງນັ້ນການສົນທະນາກ່ຽວຂ້ອງກັບເຄື່ອງຈັກທີ່ຕິດຕັ້ງແທນທີ່ຈະເປັນລະດັບໂພລີເມີທົ່ວໄປ.
ສິ່ງທີ່ຈະສົ່ງ EJS ແລະວິທີການກວດສອບການທົດແທນ
ການສອບຖາມທີ່ເປັນປະໂຫຍດເຮັດໃຫ້ໂຮງງານເຊື່ອມຕໍ່ຄວາມຕ້ອງການຂອງການປຸງແຕ່ງກັບຮູບແຕ້ມທີ່ຜະລິດໄດ້. ສົ່ງຂໍ້ກໍານົດຕົ້ນສະບັບເຖິງແມ່ນວ່າທ່ານຄິດວ່າມັນບໍ່ຖືກຕ້ອງ, ຫຼັງຈາກນັ້ນໃຫ້ກໍານົດສິ່ງທີ່ມີການປ່ຽນແປງ. ຮັກສາຕົວເລກການແກ້ໄຂໃຫ້ເຫັນໄດ້ເພື່ອບໍ່ໃຫ້ຮູບແຕ້ມເກົ່າກາຍເປັນຄໍາແນະນໍາການຜະລິດຢ່າງງຽບໆ.
ປະກອບມີຂໍ້ມູນຕໍ່ໄປນີ້:
- ຜູ້ຜະລິດເຄື່ອງຈັກ, ຮູບແບບ, ປະເພດສະກູແລະການອ້າງອີງອົງປະກອບທີ່ຕິດຕັ້ງ.
- ເສັ້ນຜ່າສູນກາງຂອງການບິນ, ຄວາມຍາວການເຮັດວຽກ, ຂະຫນາດຂອງ drive-end ແລະຮູບແຕ້ມ barrel/interface.
- ຄວາມເລິກຂອງອາຫານແລະການວັດແທກ, ຂອບເຂດເຂດ, ໂປຣໄຟລ໌ pitch ແລະລັກສະນະການປະສົມ.
- ເກຣດ Resin, Additives, filler loading, feed form ແລະຂັ້ນຕອນການກະກຽມ.
- ການຈັດລຽງ feeder, rpm ປົກກະຕິ, ຜົນຜະລິດ, melt-temperature ແລະການອ່ານຄວາມກົດດັນ.
- ຕົວຢ່າງຂໍ້ບົກພ່ອງ, ປະຫວັດການບໍາລຸງຮັກສາແລະການວັດແທກທີ່ກົງກັນຂອງ screw / barrel.
- ຄຸນນະພາບຜະລິດຕະພັນທີ່ຕ້ອງການແລະເງື່ອນໄຂການດໍາເນີນງານສໍາລັບການຍອມຮັບ.
ປຽບທຽບການຜະລິດທີ່ຫມັ້ນຄົງ, ບໍ່ພຽງແຕ່ການເລີ່ມຕົ້ນທີ່ປະສົບຜົນສໍາເລັດ
ຫຼັງຈາກການຕິດຕັ້ງ, ປະຕິບັດຕາມຄໍາແນະນໍາທີ່ປອດໄພຂອງຜູ້ສະຫນອງເຄື່ອງຈັກ. ຢືນຢັນອຸປະກອນການອະນຸມັດແລະການຕັ້ງຄ່າ, ອະນຸຍາດໃຫ້ຂະບວນການສະຖຽນລະພາບ, ແລະການເກັບກໍາການອ່ານໃນໄລຍະທີ່ກໍານົດໄວ້. ບັນທຶກຜົນຜະລິດໂດຍວິທີການຊັ່ງນໍ້າຫນັກທີ່ຕົກລົງກັນແທນທີ່ຈະຄາດຄະເນມັນຈາກຄວາມໄວຂອງສະກູ.
ສໍາລັບການປຽບທຽບ, ຄິດໄລ່ຜົນຜະລິດສະເພາະເປັນຜົນຜະລິດມະຫາຊົນທີ່ວັດແທກແບ່ງອອກໂດຍ rpm. ຮັກສາຫົວໜ່ວຍຜົນຜະລິດໃຫ້ເຫັນໄດ້, ເຊັ່ນ: kg/h ຕໍ່ rpm. ປຽບທຽບມູນຄ່ານີ້ພຽງແຕ່ຄຽງຄູ່ກັບຄຸນນະພາບ, ອຸນຫະພູມ melt ຕົວຈິງ, ຄວາມກົດດັນແລະການໂຫຼດໄດ. ຕົວເລກທີ່ສູງຂຶ້ນບໍ່ໄດ້ສ້າງການປັບປຸງຖ້າຜະລິດຕະພັນຕົກຢູ່ໃນຂໍ້ກໍານົດສະເພາະຫຼືຂະບວນການບໍ່ຫມັ້ນຄົງ.
| ບັນທຶກການທົດລອງ | ບັນທຶກຢ່າງຕໍ່ເນື່ອງ | ເປັນຫຍັງມັນເປັນປະໂຫຍດ |
|---|---|---|
| ອາຫານ | ຊັ້ນ, ຫຼາຍ, ປະສົມແລະການກະກຽມ | ກໍານົດການປ່ຽນແປງທີ່ບໍ່ກ່ຽວຂ້ອງກັບເລຂາຄະນິດ |
| ຈຸດປະຕິບັດງານ | ຄວາມໄວ, ການຕັ້ງຄ່າອຸນຫະພູມ ແລະຮູບແບບອາຫານ | ເຮັດໃຫ້ການປຽບທຽບສາມາດແຜ່ພັນໄດ້ |
| ການຜະລິດ | ຜົນຜະລິດມະຫາຊົນທີ່ກໍານົດເວລາແລະຜະລິດຕະພັນທີ່ຍອມຮັບ | ແຍກການຜະລິດທັງໝົດອອກຈາກການຜະລິດທີ່ເປັນປະໂຫຍດ |
| ສະພາບຂະບວນການ | ອຸນຫະພູມ melt ຕົວຈິງ, ຄວາມກົດດັນແລະການໂຫຼດໄດ | ເປີດເຜີຍການຄ້າຂາຍທີ່ເຊື່ອງໄວ້ໂດຍຜົນຜະລິດຢ່າງດຽວ |
| ຄຸນະພາບ | ຂະຫນາດຕົກລົງ, ຮູບລັກສະນະແລະການກວດສອບຂໍ້ບົກພ່ອງ | ກໍານົດວ່າການທົດແທນໄດ້ກົງກັບຫນ້າທີ່ |
ເຮັດຊ້ໍາການປຽບທຽບເມື່ອປ່ຽນຈຸດປະຕິບັດການແລະຮັກສາສະຖານທີ່ວັດແທກດຽວກັນ. ຖ້າບັນຫາຍັງຄົງຢູ່, ໃຫ້ສົ່ງບັນທຶກຄືນພ້ອມກັບການດັດແກ້ແບບແຕ້ມ ແລະຕົວລະບຸຕົວຢ່າງ. ຕິດຕໍ່ອຸດສາຫະກໍາ EJSກັບຊຸດນັ້ນແທນທີ່ຈະຮ້ອງຂໍໃຫ້ມີການປ່ຽນແປງອັດຕາສ່ວນການບີບອັດໂດຍບໍ່ມີສາເຫດທີ່ກໍານົດໄວ້.
ປຶກສາຫາລືກ່ຽວກັບການປ່ຽນສະກູຂອງທ່ານ
ອະທິບາຍສະກູທີ່ຕິດຕັ້ງ, ອາຫານຕົວຈິງແລະບັນຫາການປຸງແຕ່ງ. ປຸ່ມເປີດຮ່າງອີເມວໄປຫາ EJS; ທ່ານສາມາດແນບຮູບແຕ້ມ ແລະຮູບຖ່າຍກ່ອນສົ່ງ.
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ອັດຕາສ່ວນການບີບອັດສະກູ extrusion ແມ່ນຫຍັງ?
ມັນແມ່ນອັດຕາສ່ວນຂອງປະລິມານຊ່ອງຂອງ feed-section ກັບ metering-section channel volume ຫຼາຍກວ່າຖ້ຽວບິນທີ່ທຽບເທົ່າ. ສໍາລັບສະກູທໍາມະດາທີ່ມີການປຽບທຽບ pitch ແລະເລຂາຄະນິດຊ່ອງ, ຄວາມເລິກຂອງອາຫານແບ່ງອອກໂດຍຄວາມເລິກການວັດແທກສະຫນອງການປະມານທີ່ເປັນປະໂຫຍດ. ມັນເປັນອັດຕາສ່ວນເລຂາຄະນິດ, ບໍ່ແມ່ນອັດຕາສ່ວນຄວາມກົດດັນຫຼືການຮັບປະກັນຜົນຜະລິດ.
ຂ້ອຍຈະຄິດໄລ່ອັດຕາສ່ວນການບີບອັດຈາກເສັ້ນຜ່າສູນກາງຂອງຮາກໄດ້ແນວໃດ?
ຄິດໄລ່ຄວາມເລິກແຕ່ລະຊ່ອງ radial ເປັນການບິນນອກເສັ້ນຜ່າສູນກາງລົບເສັ້ນຜ່າສູນກາງຮາກ, ແບ່ງດ້ວຍສອງ. ຫຼັງຈາກນັ້ນ, ແບ່ງຄວາມເລິກຂອງອາຫານໂດຍການວັດແທກຄວາມເລິກ. ໃຊ້ສະຖານທີ່ອາຫານແລະການວັດແທກທີ່ຖືກກໍານົດ, ຫນ່ວຍງານທີ່ສອດຄ່ອງແລະເສັ້ນຜ່າສູນກາງການບິນທີ່ເຫມາະສົມ. ຢ່າໃຊ້ເສັ້ນຜ່າກາງເຈາະຂອງຖັງຫຼືສົມມຸດວ່າສະກູທີ່ສວມໃສ່ຍັງກົງກັບຮູບແຕ້ມຕົ້ນສະບັບຂອງມັນ.
ສະກູ 3:1 ເຫມາະກັບທຸກຢາງບໍ?
ບໍ່. ອັດຕາສ່ວນດຽວກັນສາມາດອະທິບາຍຄວາມເລິກຂອງຊ່ອງ ແລະໂປຣໄຟລການຫັນປ່ຽນທີ່ແຕກຕ່າງກັນ. ຄວາມເຫມາະສົມຍັງຂຶ້ນກັບຊັ້ນຮຽນສະເພາະ, ຮູບແບບການໃຫ້ອາຫານ, ສານເຕີມແຕ່ງ, ການຈັດລຽງອາຫານ ແລະເງື່ອນໄຂການເຮັດວຽກ. ເລີ່ມຕົ້ນດ້ວຍເລຂາຄະນິດທີ່ສົມບູນແລະຄວາມຕ້ອງການການຜະລິດທີ່ກໍານົດໄວ້ແທນທີ່ຈະປະຕິບັດອັດຕາສ່ວນເປັນຄໍາແນະນໍານ້ໍາຢາງທົ່ວໄປ.
ການເພີ່ມອັດຕາສ່ວນການບີບອັດເພີ່ມຜົນຜະລິດບໍ?
ບໍ່ຈໍາເປັນ. ການປ່ຽນແປງຄວາມເລິກຂອງອາຫານແລະຄວາມເລິກຂອງການວັດແທກການປ່ຽນແປງຜົນກະທົບຕໍ່ພາກສ່ວນທີ່ແຕກຕ່າງກັນຂອງສະກູ, ເຖິງແມ່ນວ່າທັງສອງຈະເພີ່ມອັດຕາສ່ວນ. ເງື່ອນໄຂການໃຫ້ອາຫານ, ການລະລາຍ ແລະ ລຸ່ມນໍ້າ ຕ້ອງພິຈາລະນາຮ່ວມກັນ. ປຽບທຽບຜົນຜະລິດທີ່ວັດແທກຄວາມຫມັ້ນຄົງກັບຄຸນນະພາບຂອງຜະລິດຕະພັນ, ອຸນຫະພູມ melt ຕົວຈິງ, ຄວາມກົດດັນແລະການໂຫຼດຂອງຂັບກ່ອນທີ່ຈະຕັດສິນການທົດແທນ.
screws worn ສາມາດເຮັດໃຫ້ເກີດບັນຫາໂດຍບໍ່ມີການປ່ຽນອັດຕາສ່ວນຂອງຮູບແຕ້ມ?
ແມ່ນແລ້ວ. ຮູບແຕ້ມອະທິບາຍເລຂາຄະນິດທີ່ຕັ້ງໃຈ, ບໍ່ແມ່ນສະພາບປັດຈຸບັນ. ວັດແທກ screw ແລະ barrel ໃນຕໍາແຫນ່ງທີ່ສອດຄ້ອງກັນແລະປຽບທຽບກັບຂະຫນາດຕົ້ນສະບັບທີ່ໄດ້ຮັບການອະນຸມັດ. ປ້າຍກຳກັບອັດຕາສ່ວນການບີບອັດບໍ່ໄດ້ອະທິບາຍເຖິງການເກັບກູ້ທີ່ເຮັດວຽກ, ແລະການສຳເນົາປ້າຍຊື່ນັ້ນບໍ່ໄດ້ແກ້ໄຂບັນຫາການສວມໃສ່ທີ່ບໍ່ໄດ້ວັດແທກ.
ຂ້ອຍສາມາດໃຊ້ການຄິດໄລ່ດຽວກັນສໍາລັບການອອກແບບ twin-screw ຫຼື barrier?
ຢ່າຖືວ່າທາງລັດຄວາມເລິກຊ່ອງດຽວທຳມະດາໃຊ້ໄດ້. ກໍານົດການຈັດການຊ່ອງທາງ, ປະເພດສະກູແລະສະຖານທີ່ການຄິດໄລ່ກ່ອນ. ຊ່ອງທາງການກີດຂວາງ, screws staged ແລະ intermeshing twin screws ຮຽກຮ້ອງໃຫ້ມີຄໍາອະທິບາຍເລຂາຄະນິດທີ່ເຕັມທີ່. ຖາມຜູ້ອອກແບບວ່າປະລິມານຫຼືຄວາມເລິກໃດກໍານົດອັດຕາສ່ວນອ້າງອີງກ່ອນທີ່ຈະໃຊ້ມັນໃນຂໍ້ກໍານົດການທົດແທນ.