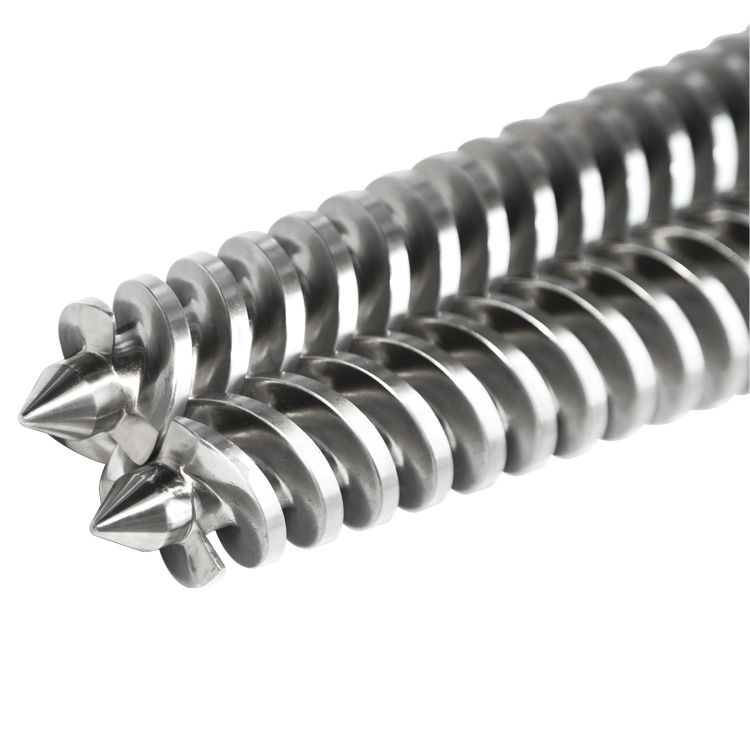
ຖັງສະກູຄູ່ຮູບຈວຍລວມເອົາສະກູສອງເທບ, ເຊື່ອມຕິດກັນກັບຮູເຈາະທີ່ຈັບຄູ່ກັນ. Geometry ກໍານົດລະບົບ; ຢາງ, filler, ໂລຫະປະສົມແລະຄວາມເລິກຂອງຊັ້ນສວມໃສ່ຕັດສິນໃຈວ່າມັນຖືເລຂາຄະນິດນັ້ນດົນປານໃດ.

ຄໍານິຍາມນັ້ນຟັງງ່າຍດາຍຈົນກ່ວາຜູ້ຊື້ຕ້ອງປ່ຽນຊຸດທີ່ຕິດຕັ້ງ. ການຖ່າຍຮູບອາດຈະສະແດງໃຫ້ເຫັນຄວາມເຄັ່ງຕຶງ ແຕ່ເຊື່ອງເສັ້ນຊ້ອນກັນໄວ້. ແຜ່ນປ້າຍຊື່ອາດຈະໃຫ້ຕົວແບບແຕ່ບໍ່ແມ່ນການດັດແກ້ຮູບແຕ້ມ. ສະກູເກົ່າອາດຈະຮັກສາການເຊື່ອມຕໍ່ໄດໄດ້ໃນຂະນະທີ່ເສັ້ນຜ່າສູນກາງການເຮັດວຽກຂອງມັນຫມົດໄປ. ການທົບທວນຄືນການທົດແທນຕ້ອງຕັດສິນໃຈວ່າຫຼັກຖານໃດຍັງອະທິບາຍສ່ວນຕົ້ນສະບັບ.
ຮູບຈວຍອະທິບາຍຫຍັງ?
ຮູບຈວຍອະທິບາຍເລຂາຄະນິດຂອງຄູ່ປະມວນຜົນ. ແຕ່ລະສະກູຈະໃຫຍ່ຂຶ້ນໄປສູ່ປາຍຂັບ, ແລະຮູຖັງສອງອັນທີ່ກົງກັນເຮັດຄືກັນ. ນີ້ແຕກຕ່າງຈາກຊຸດສະກູຄູ່ຂະຫນານ, ບ່ອນທີ່ເສັ້ນຜ່າສູນກາງນາມແລະໄລຍະຫ່າງ shaft ຄົງທີ່ຜ່ານພາກສ່ວນເຮັດວຽກ.
taper ມີການປ່ຽນແປງຫຼາຍກ່ວາ silhouette ພາຍນອກ. ເສັ້ນຜ່າສູນກາງຂອງການບິນ, ເສັ້ນຜ່າສູນກາງຂອງຮາກ, ຊອງເຈາະ ແລະສາຍພົວພັນສະກູກັບສະກູແມ່ນແຕກຕ່າງກັນໄປຕາມແກນ. ການແຕ້ມຮູບທົດແທນດັ່ງນັ້ນຕ້ອງການສະຖານທີ່ຕາມແກນ. ເສັ້ນຜ່າສູນກາງທີ່ຂຽນໂດຍບໍ່ມີໄລຍະຫ່າງຈາກໃບໜ້າອ້າງອີງທີ່ກຳນົດໄວ້ແມ່ນບໍ່ຄົບຖ້ວນ.
ຮູບຈວຍບໍ່ໄດ້ກໍານົດຂະບວນການທົ່ວໄປຫນຶ່ງ. ຊ່ວງຮູບຈວຍໃນປະຈຸບັນຂອງ Milacron ມຸ່ງໄປສູ່ການເຮັດວຽກຂອງທໍ່ PVC ແລະ CPVC. KraussMaffei ລາຍຊື່ເຄື່ອງຈັກຮູບຈວຍພາຍໃນຂອບເຂດ PVC ຕ້ານການຫມຸນຂອງມັນ. EJS ຍັງເຜີຍແຜ່ຫນ້າຮາດແວຮູບຈວຍສໍາລັບທໍ່ PVC, ໂປຣໄຟລ໌ພາດສະຕິກແລະກະດານຫຼືກະດານອຸປະກອນ. ປ້າຍກຳກັບຂອງແອັບພລິເຄຊັນນັ້ນຊ່ວຍເລີ່ມການກວດກາ, ແຕ່ມັນບໍ່ໄດ້ສ້າງໂປຣໄຟລ໌ສະກູ ຫຼືວັດສະດຸສະເພາະໃນເຄື່ອງຂອງເຈົ້າ.
ວິທີການກໍານົດຮາດແວຮູບຈວຍໂດຍບໍ່ມີການຄາດເດົາ
ເລີ່ມຕົ້ນດ້ວຍການສັງເກດເຫັນວ່າຮູບຖ່າຍຫຼືບັນທຶກທີ່ມີຢູ່ແລ້ວສາມາດສະຫນັບສະຫນູນໄດ້. ຮັກສາການສັງເກດແຕ່ລະແຍກອອກຈາກບົດສະຫຼຸບ. ນີ້ປ້ອງກັນບໍ່ໃຫ້ປ້າຍການຂາຍ, ລະຫັດແບບຈໍາລອງຫຼືຄໍາອະທິບາຍການຊື້ເກົ່າກາຍເປັນຫຼັກຖານທີ່ເຂັ້ມແຂງກວ່າມັນເປັນ.
| ຫຼັກຖານທີ່ທ່ານມີ | ສິ່ງທີ່ມັນສາມາດສະຫນັບສະຫນູນ | ສິ່ງທີ່ມັນບໍ່ສາມາດແກ້ໄຂໄດ້ |
|---|---|---|
| ມຸມເບິ່ງເຕັມຂອງທັງສອງ screws | ເບິ່ງເຫັນໄດ້ taper, ການຈັດລຽງໂດຍລວມ, ຈະແຈ້ງຄວາມແຕກຕ່າງຊ້າຍແລະຂວາ | ເສັ້ນຜ່າສູນກາງ unworn ຕົ້ນສະບັບ, ຂະຫນາດຖັງພາຍໃນ, ເຫມາະ spline |
| ຮູບພາບຂອງປາຍ screw ທັງສອງ | ແບບຟອມການແນະນໍາ, ຮູບແບບການຂັບສຸດທ້າຍ, ທິດທາງພີ່ນ້ອງ | ຮູບແບບແຂ້ວ, ຄວາມຍາວຂອງການມີສ່ວນພົວພັນ, ຄວາມເຂັ້ມຂຸ້ນຫຼືຄວາມທົນທານ |
| ປ້າຍຊື່ເຄື່ອງ | ຜູ້ຜະລິດ, ຮູບແບບ, ຈໍານວນ serial ແລະບາງຄັ້ງຄອບຄົວຂະຫນາດ | ບໍ່ວ່າຈະເປັນຫນ່ວຍງານຂະບວນການຫຼືກ່ອງເກຍໄດ້ຖືກດັດແກ້ຕໍ່ມາ |
| ຄໍາສັ່ງຊື້ເກົ່າ | ຄຳສັບຂອງຜູ້ສະໜອງກ່ອນໜ້າ ແລະຄຳອະທິບາຍຄຳສັ່ງຊື້ | ບໍ່ວ່າພາກສ່ວນທີ່ສົ່ງມາກົງກັບພາກສ່ວນທີ່ຕິດຕັ້ງໃນປັດຈຸບັນ |
| ເຄື່ອງທີ່ອະນຸມັດຫຼືແຕ້ມສ່ວນ | ເລຂາຄະນິດອ້າງອີງ, ຂະໜາດ, ການໂຕ້ຕອບ ແລະການປັບປຸງ | ສະພາບສວມໃສ່ໃນປະຈຸບັນ ຫຼືການປ່ຽນແປງພາກສະຫນາມທີ່ບໍ່ມີເອກະສານ |
| ຖອດອອກ, ເຮັດຄວາມສະອາດພາກສ່ວນ | ການໂຕ້ຕອບທາງກາຍະພາບ, ຮູບແບບການສວມໃສ່ທີ່ເບິ່ງເຫັນແລະລັກສະນະການຢູ່ລອດທີ່ສາມາດວັດແທກໄດ້ | ຂະໜາດທີ່ສວມໃສ່, ການສ້ອມແປງ ຫຼືການຜິດປົກກະຕິໄດ້ຖືກລຶບຖິ້ມ |
ຖ່າຍຮູບຄູ່ກ່ອນທີ່ຈະແຍກບັນທຶກ
ກໍານົດ ID ງ່າຍໆເຊັ່ນ Screw A ແລະ Screw B ກ່ອນທີ່ຈະສ້າງແບບໃກ້ຊິດ. ໝາຍຈຸດສິ້ນສຸດໄດຣຟ໌ ແລະປິດທ້າຍຢູ່ໃນຊຸດຮູບ. ບອກທິດທາງການເບິ່ງທຸກຄັ້ງທີ່ທ່ານບັນທຶກ "ຊ້າຍ," "ຂວາ," "ຕາມເຂັມໂມງ" ຫຼື "ທວນເຂັມໂມງ." ຄຳສັບເຫຼົ່ານັ້ນມີຄວາມໜ້າສົງໄສໂດຍບໍ່ມີທັດສະນະ.
ຊຸດຮູບຖ່າຍທີ່ເປັນປະໂຫຍດປະກອບມີຄູ່ທີ່ສົມບູນຮ່ວມກັນ, ການເຊື່ອມຕໍ່ໄດແຕ່ລະຄົນ, ແຕ່ລະປາຍການໄຫຼ, ການເປີດອາຫານ, ຮູສຽບຖັງ, ການເຊື່ອມຕໍ່ເຄື່ອງເຮັດຄວາມຮ້ອນຫຼືເຄື່ອງເຮັດຄວາມເຢັນ, ທໍ່ລະບາຍອາກາດແລະປາຍການຕິດຕັ້ງກ່ອງເກຍ. ວາງບັດປະຈໍາຕົວຢູ່ໃນກອບດ້ວຍຕົວແບບເຄື່ອງແລະທິດທາງຮູບ. ໄມ້ບັນທັດຢູ່ໃນຮູບຫນຶ່ງສະຫນອງຂະຫນາດ, ແຕ່ມັນບໍ່ໄດ້ທົດແທນການກວດກາມິຕິລະດັບທີ່ຖືກປັບ.
ເປັນຫຍັງສະກູແລະຖັງຈຶ່ງປະກອບເປັນລະບົບທີ່ກົງກັນ
ສອງສະກູບໍ່ເຮັດວຽກເປັນ shafts ໂດດດ່ຽວ. ຖ້ຽວບິນຂອງພວກເຂົາເຈົ້າຄອບຄອງຊອງທີ່ມີການປ່ຽນແປງຮ່ວມກັນຢູ່ໃນປ່ອງທີ່ມີຮອຍຫ້ອຍ. ຢູ່ໃນທຸກສະຖານີ axial, ສີ່ຄວາມສໍາພັນສໍາຄັນ: ເລຂາຄະນິດຂອງ screw ແຕ່ລະ, ການພົວພັນລະຫວ່າງ screws, ການພົວພັນລະຫວ່າງ screw ແຕ່ລະແລະ bore ຂອງຕົນ, ແລະຄວາມສໍາພັນລະຫວ່າງຫນ່ວຍງານຂະບວນການສໍາເລັດແລະເກຍ.

ນີ້ແມ່ນເຫດຜົນທີ່ຜູ້ສະຫນອງຄວນທົບທວນຄືນ screws, barrel ແລະ drive interfaces ຮ່ວມກັນເຖິງແມ່ນວ່າຜູ້ຊື້ວາງແຜນທີ່ຈະທົດແທນພຽງແຕ່ອົງປະກອບຫນຶ່ງ. ການທົບທວນຄືນບໍ່ໄດ້ຫມາຍຄວາມວ່າທຸກໆອົງປະກອບຕ້ອງໄດ້ຮັບການທົດແທນ. ມັນຫມາຍຄວາມວ່າການຕັດສິນໃຈຂອງຂອບເຂດຄວນກວມເອົາພາກສ່ວນທີ່ຄວບຄຸມຄວາມສອດຄ່ອງແລະການໂຕ້ຕອບ.
ບັນທຶກຄູ່ເປັນຄູ່. ຮັກສາຕົວຕົນ A ແລະ B ໂດຍຜ່ານການວັດແທກ, ການທົບທວນການແຕ້ມຮູບ, ການຫຸ້ມຫໍ່ແລະການຕິດຕັ້ງ. ຖ້າຮູບແຕ້ມທີ່ມີຢູ່ແລ້ວໃສ່ສະກູແຕກຕ່າງກັນ, ຮັກສາປ້າຍຂອງຮູບແຕ້ມແລະເພີ່ມປ້າຍຊື່ພາກສະຫນາມຂອງທ່ານເປັນການອ້າງອີງຂ້າມແທນທີ່ຈະປ່ຽນຊື່ຢ່າງງຽບໆ.
EJS ບັນຊີລາຍຊື່ອຸປະກອນແລະການປິ່ນປົວໃດ?
ປະຈຸບັນEJS ຄູ່ແຝດຫນ້າຖັງສະກູລາຍຊື່ແປດຄອບຄົວວັດສະດຸສໍາລັບຜະລິດຕະພັນນີ້: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 ແລະ SKD11. ມັນຍັງລາຍຊື່ສາມເສັ້ນທາງການກໍ່ສ້າງ: nitriding ເຕັມຮ່າງກາຍ; ໂລຫະປະສົມ bimetallic ໃນສ່ວນ extrusion ປະຕິບັດຕາມດ້ວຍ nitriding ຮ່າງກາຍທັງຫມົດ; ແລະ SKD61 ຫຼື SKD11 ເສັ້ນ.
ບັນຊີລາຍຊື່ນັ້ນບໍ່ແມ່ນເມນູເລືອກໂລຫະໃດໆ. ເຫຼັກພື້ນຖານປະຕິບັດການໂຫຼດແລະສະຫນອງຮ່າງກາຍເຄື່ອງຈັກ. ພື້ນຜິວທີ່ເຮັດວຽກແມ່ນກ່ຽວຂ້ອງກັບໂພລີເມີ, ຟິວເລີແລະຜະລິດຕະພັນທີ່ຖືກກັດກ່ອນ. ດັ່ງນັ້ນການຮ້ອງຂໍວັດສະດຸຄວນກໍານົດທັງສອງພາກສ່ວນຂອງການກໍ່ສ້າງ: ເຫຼັກພື້ນຖານບວກ nitriding, hardfacing ຫຼືເສັ້ນເຈາະ.
| EJS-listed ເສັ້ນທາງ | ສິ່ງທີ່ຢູ່ໃນພື້ນຜິວທີ່ເຮັດວຽກ | ຂໍ້ມູນທີ່ຈໍາເປັນກ່ອນທີ່ຈະເລືອກ |
|---|---|---|
| nitrided ເຕັມຮ່າງກາຍ | ກໍລະນີ nitride ກະຈາຍຢູ່ໃນເຫລໍກທີ່ເລືອກ | ຢາງ, filler, regrind, ຊຸດສະຖຽນລະພາບ, ອຸນຫະພູມຂະບວນການແລະປະຫວັດການສວມໃສ່ທີ່ມີຢູ່ແລ້ວ |
| ສະກູ bimetallic ບວກ nitriding | ໂລຫະປະສົມ PTA-welded ຢູ່ໃນພື້ນທີ່ເຮັດວຽກຂອງ screw, ມີ nitriding ໃນຮ່າງກາຍທີ່ຍັງເຫຼືອ | ບໍ່ວ່າຈະເປັນການຂັດ, ການກັດກ່ອນຫຼືທັງສອງແມ່ນຂັບລົດຄວາມລົ້ມເຫຼວ |
| ຖັງ bimetallic | Centrifugally cast lining ໂລຫະປະສົມໃສ່ຫນ້າດິນ | ເຄມີປະສົມ, ການໂຫຼດ filler, geometry ເຈາະແລະພາກສ່ວນກໍາແພງທີ່ມີຢູ່ |
| SKD61 ຫຼື SKD11 ເສັ້ນ | ແຜ່ນເຫຼັກເຄື່ອງມືໃນຖັງ | ການແຕ້ມຮູບ, ຝາຖັງ, ວິທີການທີ່ເຫມາະສົມ, ຫນ້າທີ່ຂະບວນການແລະປະຫວັດການສ້ອມແປງ |
ຄວາມເລິກຂອງຊັ້ນສວມໃສ່ແມ່ນສ່ວນໜຶ່ງຂອງຂໍ້ມູນສະເພາະ
EJS ເຜີຍແຜ່ຄວາມເລິກການເຮັດວຽກທີ່ແຕກຕ່າງກັນສໍາລັບການກໍ່ສ້າງ nitrided ແລະ bimetallic. ຕົວເລກຂ້າງລຸ່ມນີ້ແມ່ນຂໍ້ມູນການກໍ່ສ້າງ, ບໍ່ແມ່ນການຮັບປະກັນຊີວິດການບໍລິການ. ພວກມັນສະແດງໃຫ້ເຫັນວ່າມີອຸປະກອນທີ່ແຂງ ຫຼື ໂລຫະປະສົມຫຼາຍປານໃດ ກ່ອນທີ່ເຫຼັກທີ່ຮອງຮັບທີ່ອ່ອນກວ່າຈະເປີດເຜີຍ.
| ການກໍ່ສ້າງ | Screw ຊັ້ນເຮັດວຽກ | ຊັ້ນເຮັດວຽກຂອງຖັງ | ການອ່ານພາກປະຕິບັດ |
|---|---|---|---|
| ໄນໄຕ | ກໍລະນີແຜ່ກະຈາຍ 0.4-0.7 ມມ | ກໍລະນີແຜ່ກະຈາຍ 0.4-0.7 ມມ | ເຫມາະສໍາລັບຄວາມສະອາດ, ຫນ້າທີ່ຂັດຫນ້ອຍໃນເວລາທີ່ກໍລະນີ nitride ບໍ່ໄດ້ຖືກຕັດອອກໂດຍ filler |
| Bimetallic | 1.0-1.5 ມມ PTA hardfacing | ເສັ້ນຜ່າສູນກາງ 2.0-3.0 ມມ | ວັດສະດຸສວມໃສ່ເພີ່ມເຕີມແມ່ນມີໃຫ້ສໍາລັບອາຫານທີ່ຂັດ, ກັດກ່ອນ, ຕື່ມຂໍ້ມູນໃສ່ຫຼືລີໄຊເຄີນ |
EJS screw hardfacing alloys
ຄູ່ມືວັດສະດຸ EJS ລະບຸວ່າໂລຫະປະສົມສະກູຂ້າງລຸ່ມນີ້ໃຊ້ກັບສະກູຄູ່ຄູ່ຂະໜານດຽວ, ຄູ່ຂະໜານ ແລະຮູບຈວຍ. ຕົວເລກຄວາມແຂງບໍ່ໄດ້ຈັດອັນດັບຄວາມທົນທານຕໍ່ການຂັດໄດ້ໂດຍຕົວມັນເອງ. Colmonoy 83 ມີ tungsten carbide ແລະປະຕິບັດການຈັດອັນດັບຕ້ານການສວມໃສ່ທີ່ສູງທີ່ສຸດຂອງ EJS ເຖິງແມ່ນວ່າຄວາມແຂງຂອງ matrix ຂອງມັນຕ່ໍາກວ່າ Ni60.
| Screw ໂລຫະປະສົມ | ການຈັດພິມ | ຕ້ານການສວມໃສ່ | ຕ້ານການກັດກ່ອນ | ຄວາມແຂງ |
|---|---|---|---|---|
| Ni60 | Ni+Cr+Fe+Si | ດີຫຼາຍ | ທີ່ດີເລີດ | HRC 56-62 |
| ໂຄໂມໂນຍ 56 | Ni+Cr+Si+Fe | ດີຫຼາຍ | ທີ່ດີເລີດ | HRC 53-58 |
| ໂຄໂມໂນຍ 83 | Ni + WC + Cr + C | ທີ່ດີເລີດ | ທີ່ດີເລີດ | HRC 50-55 |
EJS barrel casting alloys
EJS ໃຊ້ຄອບຄົວໂລຫະປະສົມແຍກຕ່າງຫາກສໍາລັບການເຈາະຖັງ. ນີ້ເປັນເລື່ອງສໍາຄັນໃນ RFQ: ການຮ້ອງຂໍສໍາລັບ "Colmonoy" ໂດຍບໍ່ມີການເວົ້າວ່າ screw ຫຼື barrel ປະສົມສອງລະບົບການກໍ່ສ້າງທີ່ແຕກຕ່າງກັນ. ຄູ່ມືວັດສະດຸ EJS ໃນປັດຈຸບັນເຜີຍແຜ່ຊັ້ນໂລຫະປະສົມຖັງ 2.0-3.0 ມມ ແລະຂໍ້ມູນຊັ້ນຮຽນຕໍ່ໄປນີ້.
| ໂລຫະປະສົມຖັງ | ການຈັດພິມ | ຕ້ານການສວມໃສ່ | ຕ້ານການກັດກ່ອນ | ຄວາມແຂງ | ສູງສຸດ. ອຸນຫະພູມ |
|---|---|---|---|---|---|
| EJS01 | Fe+Ni+Cr+B | ດີຫຼາຍ | ດີ | HRC 58-62 | 400 ອົງສາ C ຫຼືຕ່ໍາກວ່າ |
| EJS02 | Ni+Cr+Co+B | ດີ | ດີຫຼາຍ | HRC 50-58 | 450 ອົງສາ C ຫຼືຕ່ໍາກວ່າ |
| EJS03 | Ni+Cr+Co+V+B | ດີຫຼາຍ | ດີຫຼາຍ | HRC 55-60 | 450 ອົງສາ C ຫຼືຕ່ໍາກວ່າ |
| EJS04 | Ni+WC+Cr+B | ທີ່ດີເລີດ | ດີຫຼາຍ | HRC 55-60 | 600 ອົງສາ C ຫຼືຕ່ໍາກວ່າ |
ສໍາລັບ PVC, ຢ່າເລືອກຄວາມແຂງຢ່າງດຽວ. ທາດການຊຽມຄາບອນເພີ່ມການໂຫຼດ abrasive, ໃນຂະນະທີ່ເຄມີ degradation PVC ສາມາດເພີ່ມ corrosion. EJS02 ແລະ EJS03 ປະຕິບັດການຈັດອັນດັບການກັດກ່ອນທີ່ເຂັ້ມແຂງ; EJS04 ມີການຈັດອັນດັບການສວມໃສ່ທີ່ສູງທີ່ສຸດ. ຊັ້ນຮຽນສະກູແລະຖັງຄວນໄດ້ຮັບການຄັດເລືອກຮ່ວມກັນຈາກຮູບແບບຕົວຈິງ, ການໂຫຼດ filler ແລະອຸນຫະພູມຂະບວນການ.
ຖັງສະກູຄູ່ຮູບຈວຍໃຊ້ໄດ້ດົນປານໃດ?
EJS ເຜີຍແຜ່ການປຽບທຽບຊີວິດ. ຂອງມັນຫນ້າ Screw Barrel Bimetallicລະບຸວ່າການກໍ່ສ້າງ bimetallic ມີຄ່າໃຊ້ຈ່າຍປະມານ 1.5 ຫາ 2 ເທົ່າຂອງ nitriding ແລະເພີ່ມຊີວິດປະມານ 2 ຫາ 3 ເທົ່າ. ນັ້ນແມ່ນຂໍ້ມູນການຊື້ທີ່ເປັນປະໂຫຍດ, ແຕ່ມັນບໍ່ແມ່ນຜົນໄດ້ຮັບທົ່ວໄປສໍາລັບທຸກໆ extruder ຮູບຈວຍ.
EJS ໃໝ່ກວ່າຄູ່ມືຊີວິດການບໍລິການອະທິບາຍຂອບເຂດ. ຢູ່ໃນຢາງທີ່ສະອາດ, ບໍ່ມີການຕື່ມ, ພື້ນຜິວບໍ່ຖືກໂຈມຕີຢ່າງຮຸນແຮງ, ດັ່ງນັ້ນຊ່ອງຫວ່າງຊີວິດສາມາດມີຂະຫນາດນ້ອຍ. ໃນ PVC ທີ່ເຕັມໄປດ້ວຍແຮ່ທາດ, ການປົນເປື້ອນຫຼືສານປະສົມທີ່ຂັດຫຼືສານກັດກ່ອນ, ຊັ້ນ bimetallic ທີ່ຫນາກວ່າແລະຖືກຈັບຄູ່ຢ່າງຖືກຕ້ອງມີວັດສະດຸຫຼາຍກວ່າທີ່ຈະສູນເສຍກ່ອນທີ່ເຫຼັກສະຫນັບສະຫນູນຈະຖືກເປີດເຜີຍ. ໃນຫນ້າທີ່ນັ້ນ, ການປຽບທຽບທີ່ຈັດພີມມາ 2 ຫາ 3 ຄັ້ງມີເຫດຜົນທາງກາຍະພາບທີ່ຢູ່ເບື້ອງຫລັງ.
| ຄົນຂັບລົດຊີວິດ | ເປັນຫຍັງມັນປ່ຽນການສວມໃສ່ | ສິ່ງທີ່ຜູ້ຊື້ຄວນບັນທຶກ |
|---|---|---|
| ທາດປະສົມ | ເສັ້ນໄຍແກ້ວ, ທາດການຊຽມຄາບອນ, talc ແລະປົນເປື້ອນ regrind abrade ດ້ານການເຮັດວຽກ; PVC ທີ່ຊຸດໂຊມສາມາດເພີ່ມການໂຈມຕີທາງເຄມີ | ຢາງ, ປະເພດ filler, loading, stabilizer package ແລະ regrind ເປີເຊັນ |
| ເອກະສານຜ່ານ | Wear ຕິດຕາມການສົ່ງຕໍ່ ແລະຊົ່ວໂມງເຮັດວຽກ, ບໍ່ແມ່ນປະຕິທິນ | ຊົ່ວໂມງເຄື່ອງ, ອັດຕາຜົນຜະລິດແລະອຸປະກອນການປຸງແຕ່ງທັງຫມົດ |
| ຄວາມເລິກຂອງຊັ້ນແລະການຈັບຄູ່ໂລຫະປະສົມ | ຊັ້ນທີ່ຫນາກວ່າຈະຊ່ວຍໄດ້ພຽງແຕ່ເມື່ອໂລຫະປະສົມຂອງມັນແກ້ໄຂການຂັດຫຼືການກັດກ່ອນ | ຊັ້ນຮຽນທີ, ຄວາມເລິກຂອງຊັ້ນ, ຄວາມແຂງແລະໃບຢັ້ງຢືນວັດສະດຸ |
| ການຈັດວາງ ແລະ ການເກັບກູ້ | ການຕິດຕໍ່ດ້ານຂ້າງຈາກ misalignment ຫຼືການເກັບກູ້ຄູ່ທີ່ບໍ່ຖືກຕ້ອງສາມາດທໍາລາຍໂລຫະປະສົມທີ່ດີໃນຕອນຕົ້ນ | ການເກັບກູ້ພື້ນຖານ, ສະພາບກ່ອງເກຍແລະສະຖານທີ່ສວມໃສ່ |
| ລະບຽບວິໄນຂອງຂະບວນການ | ຊໍາເຮື້ອ surging, overheating, ການກັ່ນຕອງບໍ່ດີແລະວິທີການທໍາຄວາມສະອາດຄວາມເສຍຫາຍເລັ່ງການສູນເສຍ | ອຸນຫະພູມ, ຄວາມກົດດັນ, ການໂຫຼດຂັບ, ການປະຕິບັດການປ່ຽນແປງຫນ້າຈໍແລະປະຫວັດສາດຄວາມຜິດພາດ |
ປ່ຽນຊີວິດການບໍລິການເປັນອັດຕາການສວມໃສ່
ວັດແທກຊຸດໃຫມ່ກ່ອນທີ່ຈະຕິດຕັ້ງ, ຫຼັງຈາກນັ້ນເຮັດຊ້ໍາການວັດແທກດຽວກັນຢູ່ສະຖານີ axial ຄົງທີ່ໃນລະຫວ່າງການປິດການວາງແຜນ. ໃນແຕ່ລະສະຖານີ, ຄິດໄລ່ການເກັບກູ້ radial ເປັນ (barrel bore ເສັ້ນຜ່າສູນກາງ minus screw ບິນນອກເສັ້ນຜ່າສູນກາງ) ແບ່ງອອກດ້ວຍສອງ. ລົບການເກັບກູ້ພື້ນຖານຈາກການເກັບກູ້ປັດຈຸບັນ, ແບ່ງດ້ວຍຊົ່ວໂມງແລ່ນທີ່ຜ່ານໄປ, ຈາກນັ້ນຄູນດ້ວຍ 1,000. ຜົນໄດ້ຮັບແມ່ນການສວມໃສ່ໃນມິນລິແມັດຕໍ່ຊົ່ວໂມງແລ່ນ 1,000 ສໍາລັບເຄື່ອງປະສົມໃນເຄື່ອງນັ້ນ.
ສໍາລັບສະກູຮູບຈວຍ, ບັນທຶກທຸກການວັດແທກທີ່ມີສະຖານີ axial ຂອງຕົນ. ເສັ້ນຜ່າສູນກາງປ່ຽນແປງຕາມເສັ້ນເຕັນ, ດັ່ງນັ້ນການອ່ານທີ່ບໍ່ມີສະຖານທີ່ບໍ່ສາມາດປຽບທຽບໄດ້ຢ່າງຫນ້າເຊື່ອຖືໃນເວລາປິດຕໍ່ໄປ. ຕິດຕາມຜົນຜະລິດ, ຂັບປະຈຸບັນ, ອຸນຫະພູມ melt ແລະຄວາມກົດດັນຫົວຢູ່ໃນສະພາບອ້າງອິງດຽວກັນ. ຊຸດຫນຶ່ງອາດຈະສະແດງການລົງໂທດການຜະລິດກ່ອນທີ່ການອ່ານການເກັບກູ້ທີ່ສະດວກຫນຶ່ງເບິ່ງຄືວ່າເປັນຕາຕົກໃຈ.
ສິ່ງທີ່ລະຫັດຂະຫນາດຮູບຈວຍບອກທ່ານ
ລະຫັດເຊັ່ນ: 65/132 ໂດຍທົ່ວໄປສະແດງເຖິງເສັ້ນຜ່າສູນກາງທາງໜ້ານ້ອຍກວ່າ ແລະ ເສັ້ນຜ່າສູນກາງຫລັງໃຫຍ່ກວ່າເປັນມີລີແມັດ. ສໍາລັບຕົວຢ່າງ, ເອກະສານ Milacron ໃນປະຈຸບັນ, ປ້າຍຂໍ້ມູນສະກູຮູບຈວຍຂອງຕົນເປັນເສັ້ນຜ່າກາງທາງຫນ້າແລະຫລັງ. EJS ເຜີຍແຜ່ລາຍຊື່ຄູ່ທົ່ວໄປທີ່ກວ້າງກວ່າຢູ່ໃນຂອງມັນຫນ້າຫມວດຫມູ່ຂອງຖັງ screw ຄູ່ຮູບຈວຍ.
ລະຫັດແມ່ນເປັນປະໂຫຍດສໍາລັບການຊອກຫາຄອບຄົວຂະຫນາດ. ມັນບໍ່ແມ່ນມາດຕະຖານການແລກປ່ຽນ. ມັນບໍ່ໄດ້ກໍານົດຢ່າງເຕັມສ່ວນຄວາມຍາວຂອງສະກູ, ອັດຕາ taper, profile axial, spline ຂັບ, ປາຍ, ພືດຫມູນວຽນ, ພອດ barrel, ຮູບແບບ flange, ການເຊື່ອມຕໍ່ການຄວບຄຸມອຸນຫະພູມຫຼືການໂຕ້ຕອບຂອງ gearbox. ເຖິງແມ່ນວ່າຄູ່ນາມຊື່ດຽວກັນສາມາດເປັນຂອງເວທີເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນຫຼືການດັດແກ້.
ຖ້າຄໍາຖາມຕົ້ນຕໍຂອງທ່ານແມ່ນວິທີທີ່ 55/110, 65/132, 80/156 ແລະລະຫັດທີ່ກ່ຽວຂ້ອງຖືກອ່ານ, ຈັດການນັ້ນເປັນການກວດສອບລະຫັດຂະຫນາດແຍກຕ່າງຫາກ. ໃນຫນ້ານີ້, ຈຸດສໍາຄັນແມ່ນວ່າລະຫັດບໍ່ສາມາດສ້າງເລຂາຄະນິດທີ່ຂາດຫາຍໄປ.
ສ້າງບັນທຶກການອ້າງອິງຮູບຈວຍຈາກຫນຶ່ງ datum
ເລືອກໃບໜ້າອ້າງອີງທີ່ໝັ້ນຄົງ ແລະໃຊ້ມັນສຳລັບສະຖານທີ່ຕາມແກນ. ໃບໜ້າຕິດຖັງໃສ່ກະບອກເກຍແມ່ນມັກຈະລະບຸໄດ້ງ່າຍ, ແຕ່ຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດຄວນຄວບຄຸມລະບົບ datum ສຸດທ້າຍ. ຫຼີກເວັ້ນການຕ່ອງໂສ້ການວັດແທກສັ້ນທີ່ເອົາຈາກລັກສະນະໄປຫາລັກສະນະ. ແຕ່ລະເຊື່ອມຕໍ່ເພີ່ມໂອກາດອື່ນສໍາລັບຄວາມຜິດພາດທີ່ສະສົມ.
| ກຸ່ມບັນທຶກ | ສິ່ງທີ່ຕ້ອງຈັບ | ເປັນຫຍັງມັນປ່ຽນແທນ |
|---|---|---|
| ຕົວຕົນຂອງເຄື່ອງຈັກ | ເຮັດ, ຮູບແບບ, ຈໍານວນ serial, ຜົນຜະລິດສາຍ, ແຜ່ນເກຍແລະປະຫວັດການປ່ຽນແປງ | ແຍກຄອບຄົວຂະຫນາດທີ່ຄ້າຍຄືກັນແລະເປີດເຜີຍການປ່ຽນແປງພາກສະຫນາມທີ່ເປັນໄປໄດ້ |
| ໂຄງການອ້າງອີງ | ຊື່ datum face, ທິດທາງແກນ, ທິດທາງການເບິ່ງ, Screw A ແລະ Screw B ປ້າຍ | ຮັກສາທຸກມິຕິແລະການຖ່າຍຮູບຢູ່ໃນລະບົບປະສານງານດຽວກັນ |
| ຂັບການເຊື່ອມຕໍ່ | ຮູບແບບ Spline ຫຼືການເຊື່ອມຕໍ່, ການນັບແຂ້ວ, ເສັ້ນຜ່າກາງທີ່ສໍາຄັນແລະຂະຫນາດນ້ອຍ, ຄວາມຍາວຂອງການພົວພັນ, shoulders ແລະລັກສະນະການເກັບຮັກສາໄວ້ | ຄວບຄຸມວ່າສະກູເຊື່ອມຕໍ່ກັບໄດທີ່ມີຢູ່ |
| Screw ອົງການຈັດຕັ້ງ | ຄວາມຍາວໂດຍລວມ, ຄວາມຍາວການເຮັດວຽກ, ເສັ້ນຜ່າສູນກາງສະຖານີທີ່ກໍານົດໄວ້, ລາຍລະອຽດການບິນ, ຮູບແບບປາຍແລະມື | ກໍານົດຊອງການເຮັດວຽກ tapered ແລະການພົວພັນຄູ່ |
| ຮ່າງກາຍຂອງຖັງ | ຄວາມຍາວໂດຍລວມ, ເລຂາຄະນິດເຈາະ, ໃບຫນ້າຍຶດ, ການເປີດອາຫານ, ຊ່ອງລະບາຍອາກາດແລະພອດເຊັນເຊີ | ການຄວບຄຸມເຫມາະກັບ screws ແລະສ່ວນທີ່ເຫຼືອຂອງຫນ່ວຍງານຂະບວນການ |
| ການເຊື່ອມຕໍ່ຜົນປະໂຫຍດ | ການຈັດລຽງເຄື່ອງເຮັດຄວາມຮ້ອນ, ຊ່ອງທາງຄວາມເຢັນຫຼືອຸປະກອນເສີມ, ສະຖານທີ່ເຊັນເຊີແລະມາດຕະຖານກະທູ້ | ປ້ອງກັນບໍ່ໃຫ້ຖັງທີ່ເຫມາະກັບກົນຈັກຈາກການເຊື່ອມຕໍ່ສາຍທີ່ຂາດຫາຍໄປ |
| ການໂຕ້ຕອບການປົດປ່ອຍ | ເສັ້ນຜ່າສູນກາງຂອງ flange, ການທົດລອງ, ຮູບແບບ bolt, ໃບຫນ້າປະທັບຕາແລະລາຍລະອຽດຂອງອະແດບເຕີ | ຄວບຄຸມການເຊື່ອມຕໍ່ກັບເຄື່ອງມືຫົວ ຫຼືລຸ່ມ |
| ເງື່ອນໄຂການບໍລິການ | ຢາງຫຼືປະສົມແຫ້ງ, filler ແລະ additives, ຜະລິດຕະພັນ, ອາການປະຕິບັດງານແລະສະຖານທີ່ສວມໃສ່ | ໃຫ້ບໍລິບົດສໍາລັບການທົບທວນຄືນເລຂາຄະນິດແລະການຄັດເລືອກວັດສະດຸ |
ສ້າງແຜນທີ່ສະຖານີ axial
ໃຫ້ຊື່ສະຖານີຄຸນສົມບັດຫຼັກຢູ່ໃນຮູບ ຫຼືຮູບແຕ້ມທີ່ໝາຍໄວ້. ບັນທຶກທີ່ງ່າຍດາຍອາດຈະໂທຫາສະຖານີຫນ້າຕິດຕັ້ງໄດ 0, ຫຼັງຈາກນັ້ນກໍານົດການເປີດອາຫານ, ລະບາຍອາກາດ, ສະຫນັບສະຫນູນຖັງ, ໃບຫນ້າ discharge ແລະປາຍ screw ເປັນສະຖານີຕໍ່ມາ. ໃນແຕ່ລະສະຖານີ, ບັນທຶກໄລຍະຫ່າງຈາກສະຖານີ 0 ແລະຄຸນສົມບັດທີ່ຖືກວັດແທກ. ຢ່າສົມມຸດວ່າຜູ້ອ່ານຈະສົມມຸດວ່າໃບຫນ້າຂອງ flange ຫຼືພອດທີ່ທ່ານໃຊ້.
ສໍາລັບສະກູຮູບຈວຍ, ເສັ້ນຜ່າກາງທີ່ບໍ່ມີສະຖານີ axial ເປັນຫຼັກຖານທີ່ອ່ອນແອໂດຍສະເພາະ. ນັກວິຊາການສອງຄົນສາມາດວັດແທກສ່ວນດຽວກັນໄດ້ຢ່າງຖືກຕ້ອງຢູ່ໃນຕໍາແຫນ່ງທີ່ແຕກຕ່າງກັນແລະລາຍງານມູນຄ່າທີ່ແຕກຕ່າງກັນ. ການອ່ານທັງສອງອາດຈະຖືກຕ້ອງ, ແຕ່ບໍ່ມີປະໂຫຍດຈົນກວ່າສະຖານທີ່ຂອງມັນຈະຖືກຮູ້.
ຕົວຢ່າງທີ່ສວມໃສ່ສາມາດແລະບໍ່ສາມາດຮັກສາໄດ້
ຕົວຢ່າງທີ່ຖອດອອກແມ່ນມີຄຸນຄ່າເພາະວ່າມັນຮັກສາສ່ວນຕິດຕໍ່ທີ່ອາດຈະບໍ່ມີຢູ່ໃນລາຍການ. ມັນຍັງເອົາປະຫວັດຂອງເຄື່ອງຈັກ. ການສວມໃສ່, hardfacing ທີ່ຜ່ານມາ, ຂັດ, corrosion, ປາຍໂຄ້ງຫຼື splines ສ້ອມແປງສາມາດຍ້າຍຕົວຢ່າງອອກຈາກການອອກແບບຕົ້ນສະບັບ.
| ເງື່ອນໄຂຕົວຢ່າງ | ຄວາມສ່ຽງຖ້າຖືກຄັດລອກໂດຍກົງ | ຫຼັກຖານທີ່ຈະເພີ່ມ |
|---|---|---|
| ປີກບິນແມ່ນສວມໃສ່ຢ່າງເຫັນໄດ້ຊັດ | ເສັ້ນຜ່າສູນກາງທີ່ຄັດລອກອາດຈະແຜ່ພັນການສວມໃສ່ເປັນເລຂາຄະນິດໃຫມ່ | ຮູບແຕ້ມຕົ້ນສະບັບ, ເຂດການອ້າງອີງ unworn, ການກວດກາ barrel ຈັບຄູ່ແລະແຜນທີ່ໃສ່ |
| ມີສະກູອັນດຽວເທົ່ານັ້ນ | ມືທີ່ຂາດຫາຍໄປ, ການພົວພັນຄູ່ແລະການປະຖົມນິເທດຍັງບໍ່ແນ່ນອນ | ຮູບພາບຂອງຄູ່ທີ່ຕິດຕັ້ງ, ຂໍ້ມູນກ່ອງເກຍ, ຮູບແຕ້ມຂອງສະກູອື່ນຫຼືບັນທຶກທີ່ຜ່ານມາ |
| ຖັງໄດ້ຖືກສ້ອມແປງ | ໜ້າເຈາະ ຫຼືໜ້າຕິດຢູ່ໃນປະຈຸບັນອາດຈະບໍ່ກົງກັບການແກ້ໄຂຕົ້ນສະບັບ | ບັນທຶກການສ້ອມແປງ, ບົດລາຍງານການກວດສອບໃນປະຈຸບັນແລະການວັດແທກການໂຕ້ຕອບຂອງເຄື່ອງຈັກ |
| ປາຍ Drive ມີຄວາມເສຍຫາຍ ຫຼື ເສຍຫາຍ | ການເຊື່ອມຕໍ່ທາງວິສະວະກໍາແບບປີ້ນກັບກັນອາດຈະເຮັດໃຫ້ຄວາມສອດຄ່ອງທີ່ເສຍຫາຍ | ການກວດກາ shaft ຫຼື coupling ກ່ອງເກຍແລະຂໍ້ກໍາຫນົດການຫາຄູ່ທີ່ໄດ້ຮັບການອະນຸມັດ |
| ເຄັດລັບແມ່ນ chipped ຫຼື deformed | ຄວາມຍາວຂອງປາຍ ແລະແບບຟອມບໍ່ສາມາດເອົາຄືນໄດ້ຢ່າງໜ້າເຊື່ອຖືຈາກພື້ນທີ່ນັ້ນ | ການແຕ້ມຮູບກ່ອນຫນ້ານີ້, ສະກູຄູ່, ລັກສະນະການອ້າງອິງທີ່ບໍ່ເສຍຫາຍຫຼືຂໍ້ມູນຜູ້ຜະລິດເຄື່ອງຈັກ |
ໄດ້EJS ຄູ່ແຝດຫນ້າຖັງສະກູບອກວ່າ EJS ສາມາດເຮັດວຽກໄດ້ຈາກການເຊື່ອມຕໍ່ຂະຫນາດແລະສາມາດຈັດແຈງການວັດແທກໃນສະຖານທີ່ຫຼັງຈາກຊິ້ນສ່ວນທີ່ຖອດອອກໄດ້ຖືກອະນາໄມເມື່ອບໍ່ມີຮູບແຕ້ມ. ປະຕິບັດການວັດແທກເປັນໂຄງການກໍ່ສ້າງຄືນໃຫມ່, ບໍ່ແມ່ນສັນຍາທີ່ຈະເຮັດສໍາເນົາທຸກຫນ້າດິນທີ່ສວມໃສ່. ຮູບແຕ້ມການຜະລິດທີ່ໄດ້ຮັບຜົນຍັງຕ້ອງການການທົບທວນຄືນແລະການອະນຸມັດກ່ອນການຜະລິດ.
ແຍກຫຼັກຖານສາມປະເພດ
- ຫຼັກຖານການອອກແບບຕົ້ນສະບັບ:ຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດ, ເອກະສານເຄື່ອງຈັກ ແລະບັນທຶກສ່ວນທີ່ຄວບຄຸມການແກ້ໄຂ.
- ຫຼັກຖານການໂຕ້ຕອບໃນປະຈຸບັນ:ກ່ອງເກຍ, ໜ້າຕິດຂັດ, ພອດ, ອະແດັບເຕີ ແລະພາກສ່ວນອື່ນໆທີ່ການທົດແທນຕ້ອງຕອບສະໜອງໄດ້ໃນຕອນນີ້.
- ຫຼັກຖານເງື່ອນໄຂ:ໃສ່ແຜນທີ່, ຮູບຖ່າຍ, ອາການປະຕິບັດງານ, ການສ້ອມແປງແລະການວັດແທກຂອງຊຸດທີ່ຖອດອອກ.
ຢ່າລວມສິ່ງເຫຼົ່ານີ້ເຂົ້າໄປໃນສະເປຣດຊີດທີ່ບໍ່ມີປ້າຍກຳກັບ. ເສັ້ນຜ່າສູນກາງທີ່ວັດແທກໄດ້ບໍ່ແມ່ນເສັ້ນຜ່າສູນກາງນາມເດີມ. ຂະໜາດຂອງລາຍການບໍ່ແມ່ນຫຼັກຖານສະແດງວ່າເຄື່ອງທີ່ດັດແປງແລ້ວຍັງມີສ່ວນຕິດຕໍ່ຂອງລາຍການຢູ່.
ກະກຽມການສອບຖາມການທົດແທນຮູບຈວຍ
ສົ່ງຂໍ້ມູນພຽງພໍເພື່ອກໍານົດເວທີ, ເຂົ້າໃຈການໂຕ້ຕອບທີ່ມີຢູ່ແລ້ວແລະແຍກເລຂາຄະນິດຕົ້ນສະບັບຈາກການໃສ່ໃນປະຈຸບັນ. ຫຼັງຈາກນັ້ນ EJS ສາມາດຢືນຢັນສິ່ງທີ່ສາມາດອ້າງອີງຈາກຫຼັກຖານທີ່ມີຢູ່ແລະລາຍລະອຽດໃດທີ່ຍັງຕ້ອງການການວັດແທກ.
ລາຍການຕິດຕາມຕໍາ່ສຸດທີ່
- ປ້າຍຊື່ເຄື່ອງຈັກ ແລະກ່ອງເກຍ
- ອະນຸມັດການແຕ້ມດ້ວຍການແກ້ໄຂ
- ຮູບຄູ່ສະກູເຕັມ
- ທັງສອງຮູບ drive-end
- ທັງສອງຮູບພາບການຫຼຸດລົງປາຍ
- ສະຖານທີ່ອາຫານ ແລະບ່ອນລະບາຍອາກາດ
- ຕິດຕັ້ງແລະປ່ອຍໃບຫນ້າ
- ແຕ້ມຮູບສະຖານີຕາມແກນ
- ບົດລາຍງານຂະຫນາດທີ່ມີ datums
- ແຜນທີ່ສວມໃສ່ແລະປະຫວັດການສ້ອມແປງ
- ລາຍລະອຽດອຸປະກອນແລະການເພີ່ມເຕີມ
- ກໍານົດຂອບເຂດເປົ້າຫມາຍແລະຈຸດຫມາຍປາຍທາງ
ຄຳຖາມທີ່ມັກຖາມເລື້ອຍໆ
ຂ້ອຍຈະບອກໄດ້ແນວໃດວ່າສະກູຄູ່ຂອງຂ້ອຍເປັນຮູບຈວຍບໍ?
ເບິ່ງຄວາມຍາວການເຮັດວຽກທີ່ສົມບູນ. ຄູ່ຮູບຈວຍມີເສັ້ນຜ່າສູນກາງນ້ອຍກວ່າຕໍ່ກັບປາຍທໍ່ລະບາຍນໍ້າ ແລະເສັ້ນຜ່າສູນກາງໃຫຍ່ກວ່າຕໍ່ກັບປາຍຂັບ, ມີຮູທໍ່ທໍ່ທີ່ຈັບຄູ່ກັນ. ຢືນຢັນການລະບຸຕົວຕົນດ້ວຍຕົວແບບເຄື່ອງຈັກ, ການແຕ້ມຮູບ ແລະມຸມເບິ່ງທ້າຍ ເນື່ອງຈາກຮູບບາງສ່ວນສາມາດເຊື່ອງຮູບໄດ້.
ທໍ່ສະກູຄູ່ແຝດເປັນຮູບຈວຍທັງໝົດແມ່ນ counter-rotating?
ຢ່າສົມມຸດການຫມຸນຈາກປ້າຍຮູບຈວຍຢ່າງດຽວ. ປະຈຸບັນ KraussMaffei ລາຍຊື່ເຄື່ອງຈັກຮູບຈວຍພາຍໃນຂອບເຂດ PVC ຕ້ານການຫມຸນຂອງມັນ, ໃນຂະນະທີ່ຮູບຈວຍຂອງ Milacron ຍັງແນໃສ່ການປຸງແຕ່ງ PVC ແລະ CPVC. ກວດເບິ່ງຄູ່ມືເຄື່ອງຈັກ, ຂໍ້ມູນກະເປົ໋າແລະບັນທຶກທິດທາງການເບິ່ງກ່ອນທີ່ຈະລະບຸການຫມຸນ.
ລະຫັດ 65/132 ພຽງພໍທີ່ຈະສັ່ງການທົດແທນໄດ້ບໍ?
ບໍ່. ໂດຍທົ່ວໄປແລ້ວລະຫັດຈະລະບຸເສັ້ນຜ່າສູນກາງສະກູທີ່ນ້ອຍກວ່າ ແລະໃຫຍ່ກວ່າ, ແຕ່ມັນບໍ່ໄດ້ກຳນົດຄວາມຍາວ, ແຕະ, ການເຊື່ອມຕໍ່ໄດຣຟ໌, ໂປຣໄຟລ໌ການບິນ, ການໝູນວຽນ, ພອດຖັງ ຫຼືສ່ວນຕິດຕໍ່ເຄື່ອງ. ໃຊ້ມັນເພື່ອກໍານົດຄອບຄົວຂະຫນາດ, ຫຼັງຈາກນັ້ນຢືນຢັນເລຂາຄະນິດທີ່ໄດ້ຮັບການອະນຸມັດ.
EJS ບັນຊີລາຍຊື່ວັດສະດຸໃດສໍາລັບຖັງ screw ຄູ່ຮູບຈວຍ?
EJS ລາຍຊື່ 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 ແລະ SKD11 ສໍາລັບຮາດແວຮູບຈວຍ. ເສັ້ນທາງພື້ນຜິວທີ່ເຜີຍແຜ່ປະກອບມີ nitriding ເຕັມຮ່າງກາຍ, ໂລຫະປະສົມ bimetallic ໃນພາກສ່ວນການເຮັດວຽກຂອງ screw ປະຕິບັດຕາມໂດຍ nitriding, ໂລຫະປະສົມຖັງ centrifugally cast, ແລະ SKD61 ຫຼື SKD11 lining.
ຖັງສະກູ bimetallic EJS ໃຊ້ໄດ້ດົນກວ່າ nitrided ເທົ່າໃດ?
ຫນ້າ EJS Bimetallic Barrel Screw ເຜີຍແຜ່ການປຽບທຽບທົ່ວໄປປະມານ 2 ຫາ 3 ເທົ່າຂອງຊີວິດການບໍລິການຢູ່ທີ່ປະມານ 1.5 ຫາ 2 ເທົ່າຂອງຄ່າໃຊ້ຈ່າຍຂອງ nitriding. ຊີວິດຕົວຈິງຢູ່ໃນ extruder ຮູບຈວຍຍັງຂຶ້ນກັບການປະສົມ, ການໂຫຼດ filler, throughput, ສອດຄ່ອງ, ການຄວບຄຸມຂະບວນການແລະບໍ່ວ່າຈະເປັນໂລຫະປະສົມທີ່ເລືອກກົງກັບກົນໄກການສວມໃສ່.
ໝວກຮູບຈວຍອັນໜຶ່ງສາມາດປ່ຽນແທນດ້ວຍຕົວມັນເອງໄດ້ບໍ?
ການຕັດສິນໃຈນັ້ນຮຽກຮ້ອງໃຫ້ມີການກວດກາຂອງສະກູຄູ່, barrel ແລະການໂຕ້ຕອບການຂັບ. ອົງປະກອບດຽວອາດຈະເປັນຂອບເຂດທີ່ຮ້ອງຂໍ, ແຕ່ຮູບແຕ້ມແລະເງື່ອນໄຂຂອງມັນຍັງຕ້ອງໄດ້ຮັບການທົບທວນຕໍ່ກັບພາກສ່ວນທີ່ມັນຈະດໍາເນີນການກັບ.
EJS ສາມາດສ້າງຖັງສະກູຄູ່ຮູບຈວຍໂດຍບໍ່ມີການແຕ້ມຕົ້ນສະບັບໄດ້ບໍ?
EJS ບອກວ່າມັນສາມາດເຮັດວຽກໄດ້ຈາກການເຊື່ອມຕໍ່ຂະຫນາດແລະສາມາດຈັດແຈງການສະຫນັບສະຫນູນການວັດແທກສໍາລັບສ່ວນທີ່ຖືກໂຍກຍ້າຍ, ເຮັດຄວາມສະອາດໃນເວລາທີ່ຮູບແຕ້ມບໍ່ສາມາດໃຊ້ໄດ້. ເງື່ອນໄຂຕົວຢ່າງ, ສະຖານທີ່ແລະບັນທຶກເຄື່ອງຈັກທີ່ມີຢູ່ກໍານົດສິ່ງທີ່ສາມາດສ້າງໃຫມ່ໄດ້. ຮູບແຕ້ມການຜະລິດຍັງຕ້ອງການການອະນຸມັດ.
ເປັນຫຍັງການວັດແທກເສັ້ນຜ່າສູນກາງຄວນປະກອບມີສະຖານທີ່ຕາມແກນ?
ເສັ້ນຜ່າສູນກາງຂອງສະກູປ່ຽນໄປຕາມພາກສ່ວນທີ່ເຮັດວຽກເປັນຮູບຈວຍ. ການວັດແທກທີ່ຖືກຕ້ອງສອງອັນທີ່ປະຕິບັດຢູ່ໃນຕໍາແຫນ່ງທີ່ແຕກຕ່າງກັນສາມາດຜະລິດມູນຄ່າທີ່ແຕກຕ່າງກັນ. ມັດເສັ້ນຜ່າສູນກາງແຕ່ລະອັນໃສ່ກັບ datum ແລະ axial station ທີ່ກໍານົດໄວ້ເພື່ອໃຫ້ຜູ້ສະຫນອງຮູ້ວ່າມັນໃຊ້ໄດ້ແທ້ຢູ່ໃສ.